Maintenance préventive par compteur : entretenez selon l'usage réel
L'entretien au calendrier révise la presse restée à l'arrêt et fait attendre celle qui tourne en 3x8. La maintenance préventive par compteur corrige ce biais. Qualis ERP calcule les heures de marche à partir des opérations terminées, sans relevé papier ni capteur.
Équipe Qualis ERP
14 min de lecture
La maintenance préventive par compteur est une méthode qui déclenche l'entretien d'un équipement selon son usage réel, en heures de marche, en cycles ou en injections, plutôt que selon le calendrier. Qualis ERP alimente ces compteurs à partir des opérations de fabrication terminées. Prenons deux presses identiques : même modèle, même année, achetées la même semaine.
L'une a tourné en 3x8 tout le trimestre. L'autre est restée six semaines à l'arrêt, dans l'attente d'une validation client.
Lundi, votre planning de maintenance indique pourtant que les deux doivent être révisées. Un technicien passe donc la matinée à ouvrir une machine qui a à peine tourné, pendant que celle qui enchaîne les coups depuis avril attend son tour.
Personne ne commet d'erreur. Le calendrier ignore simplement quelle machine a fait le travail.
La maintenance préventive par compteur règle ce problème en planifiant l'entretien d'après le travail réellement fourni par la machine, plutôt que d'après le mois en cours. L'idée est ancienne et personne ne la conteste. La plupart des usines ne l'appliquent pourtant toujours pas, pour une raison bien plus terre à terre. Personne ne veut faire le tour de l'atelier pour relever les compteurs horaires sur un bloc-notes.
Cet article montre comment Qualis ERP obtient ces chiffres sans bloc-notes et sans acheter le moindre capteur.
Ce que le calendrier ne vous dit pas
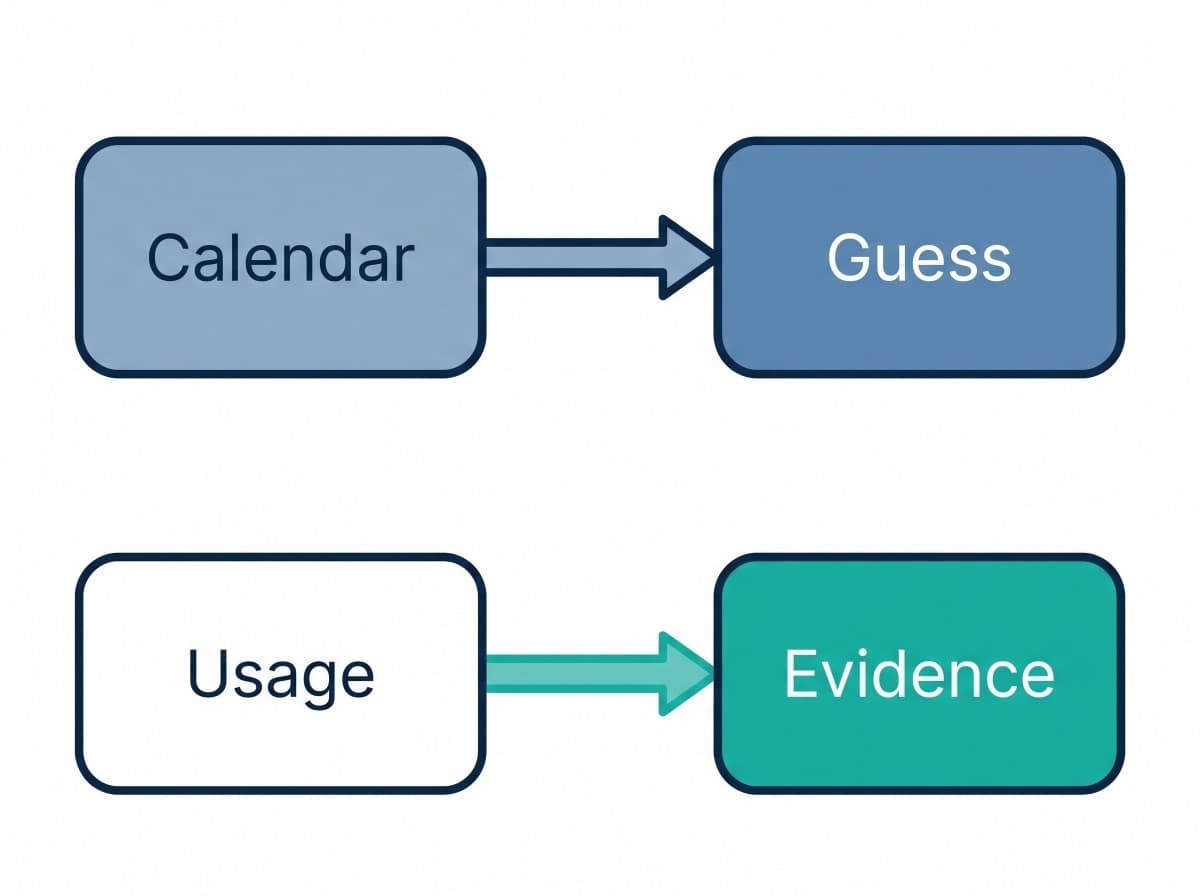
Une révision trimestrielle suit le calendrier et ignore la machine. Elle tombe donc juste en moyenne, et à côté pour chaque équipement pris isolément.
La norme NF EN 13306 range d'ailleurs les deux approches dans la même famille. Elle définit la maintenance systématique comme une maintenance préventive « exécutée à des intervalles de temps préétablis ou selon un nombre défini d'unités d'usage », sans contrôle préalable de l'état du bien, comme le rappelle l'article de Wikipédia sur la maintenance préventive. Le compteur relève ainsi du préventif systématique au même titre que la date. Seule l'horloge diffère : le temps écoulé d'un côté, le travail fourni de l'autre.
Avec le calendrier, l'écart joue dans les deux sens, et chacun vous coûte :
- Trop tard. La machine qui a fait 900 heures est révisée le même jour que celle qui en a fait 100. Vous découvrez laquelle en avait besoin plus tôt quand une pièce lâche en pleine série.
- Trop tôt. Vous arrêtez une machine saine, vous la démontez et vous la remontez. Vous y perdez une matinée de main-d'œuvre, un fût d'huile et de la capacité, pour un équipement qui fonctionnait très bien.
Ouvrir une machine saine comporte un risque
Réviser trop tôt coûte plus que du temps, car chaque démontage d'une machine en bon état peut introduire un nouveau défaut.
Le guide de la maintenance basée sur la fiabilité publié par la NASA l'écrit sans détour : « dans de nombreux cas, la révision programmée augmente le taux de défaillance global en introduisant un taux élevé de défaillances de jeunesse dans un système par ailleurs stable » (notre traduction). Le même guide s'appuie sur trois études de profils de défaillance. Dans ces trois études, seules 8 à 23 % des défaillances présentaient un lien avec l'âge de l'équipement.
Si un chef d'équipe vous a déjà dit en grommelant que les machines tombent toujours en panne juste après le préventif, il n'avait rien de superstitieux.
La solution consiste à entretenir d'après des faits mesurés, sans pour autant entretenir moins. Cette machine a tourné 412 heures depuis sa dernière intervention, elle doit donc passer en révision. Celle-là n'en a fait que 60, elle peut attendre.
Pourquoi la plupart des ateliers planifient encore au calendrier
Posez la question à un planificateur de maintenance. Il ne vous répondra pas qu'il préfère le calendrier. Il vous parlera plutôt de la provenance du chiffre.
Le marché propose aujourd'hui deux options, et chacune a son revers.
Première option : relever les compteurs à la main
Une personne fait le tour de l'atelier, plisse les yeux devant un compteur horaire, note 412, puis la feuille reste dans une bannette jusqu'à jeudi. Or la machine a franchi son seuil mardi. Et quand la tournée saute pendant une semaine chargée, le planning continue de tourner sur des chiffres faux.
SAP, qui propose la maintenance par compteur la plus aboutie du marché, décrit précisément ce défaut dans sa propre documentation. Ses plans de maintenance basés sur la performance projettent en effet les échéances à partir d'une performance annuelle estimée, et pas uniquement à partir du dernier relevé. SAP prévient donc qu'« il est important de saisir régulièrement le relevé de compteur actuel, même s'il n'a pas changé. Sinon, le système génère des objets d'appel (par exemple des ordres de maintenance) sur la base de la performance annuelle estimée saisie pour le compteur, alors que ce relevé n'a pas réellement été atteint » (notre traduction).
Relisez ce passage. Si les relevés s'arrêtent, le système continue d'émettre des ordres pour une utilisation qui n'a jamais eu lieu. Dans ce modèle, tout repose sur le relevé manuel.
Deuxième option : équiper chaque machine de capteurs
Avec des capteurs, les relevés arrivent tout seuls. Pour la surveillance d'état des équipements coûteux, cette méthode reste la bonne réponse.
Elle demande toutefois un projet à part entière, surtout sur les machines anciennes, celles qui réclament le plus d'attention. Ces machines n'ont pas été conçues pour communiquer avec l'extérieur, et il faut d'abord les raccorder. Ensuite, chaque capteur doit être étalonné régulièrement, un coût récurrent à prévoir au budget dès le départ.
La plupart des usines regardent ces deux options et n'en retiennent aucune. IoT Analytics estime qu'en 2024, 54 % des usines dans le monde géraient encore leurs opérations de fabrication avec du papier, un crayon et des tableurs.
Une troisième source existe, et vous la remplissez déjà
Dans un atelier de fabrication discrète, vos opérateurs vous indiquent déjà combien chaque machine a travaillé. Ils le font chaque fois qu'ils terminent une opération.
À la fin d'une opération, quelqu'un enregistre en effet le temps machine passé et la quantité de pièces bonnes. Ces deux chiffres décrivent l'usage de la machine. Ils n'arrivent simplement jamais jusqu'à la maintenance.
Qualis ERP relie ces deux mondes. Terminez une opération sur un ordre de fabrication, et la machine qui l'a exécutée reçoit les heures et les cycles correspondants. Automatiquement, sans saisie supplémentaire et sans matériel.
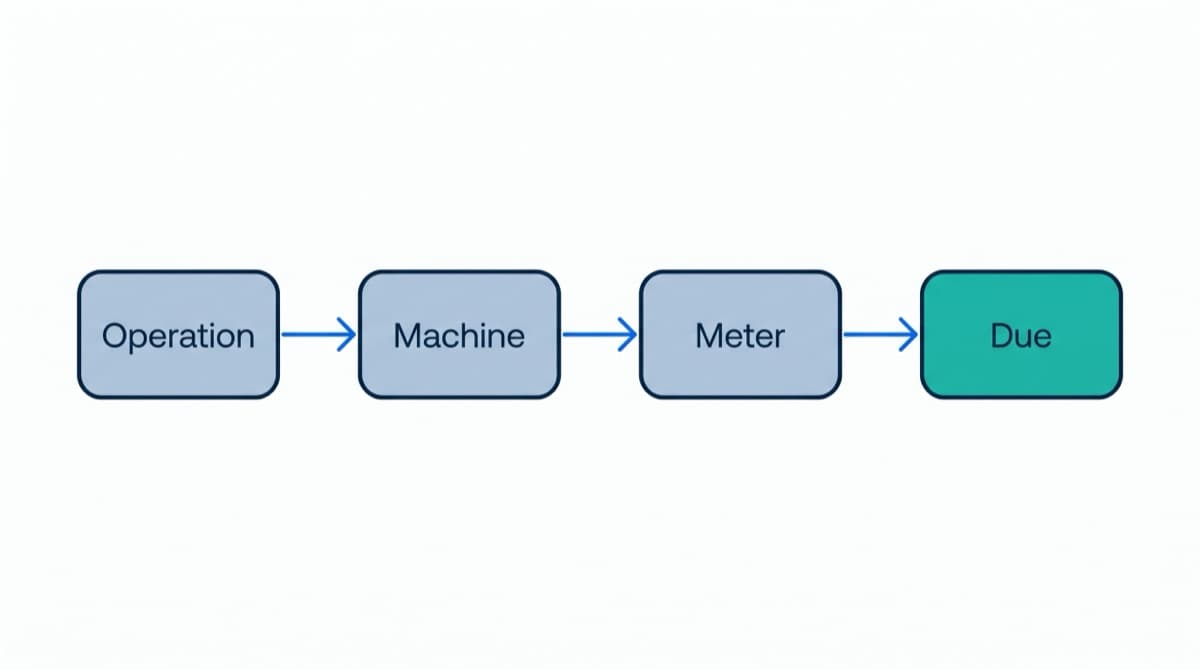
Trois compteurs sont créés automatiquement la première fois qu'ils servent. Vous n'avez donc rien à paramétrer avant votre première opération terminée :
- Les heures de marche, issues des minutes machine déclarées sur l'opération.
- Les cycles, issus de la quantité bonne déclarée sur l'opération.
- Le nombre d'injections, la même quantité vue du côté de l'outil, créditée au moule ou à la matrice en place sur la machine.
Ce troisième compteur pèse plus lourd qu'il n'y paraît. La durée de vie d'un moule se mesure en effet en injections, et le moule passe d'une machine à l'autre. Qualis ERP gère l'outil comme un équipement à part entière : le moule cumule donc ses propres injections, quelle que soit la presse sur laquelle il est monté.
Ce que vous voyez sur la fiche équipement
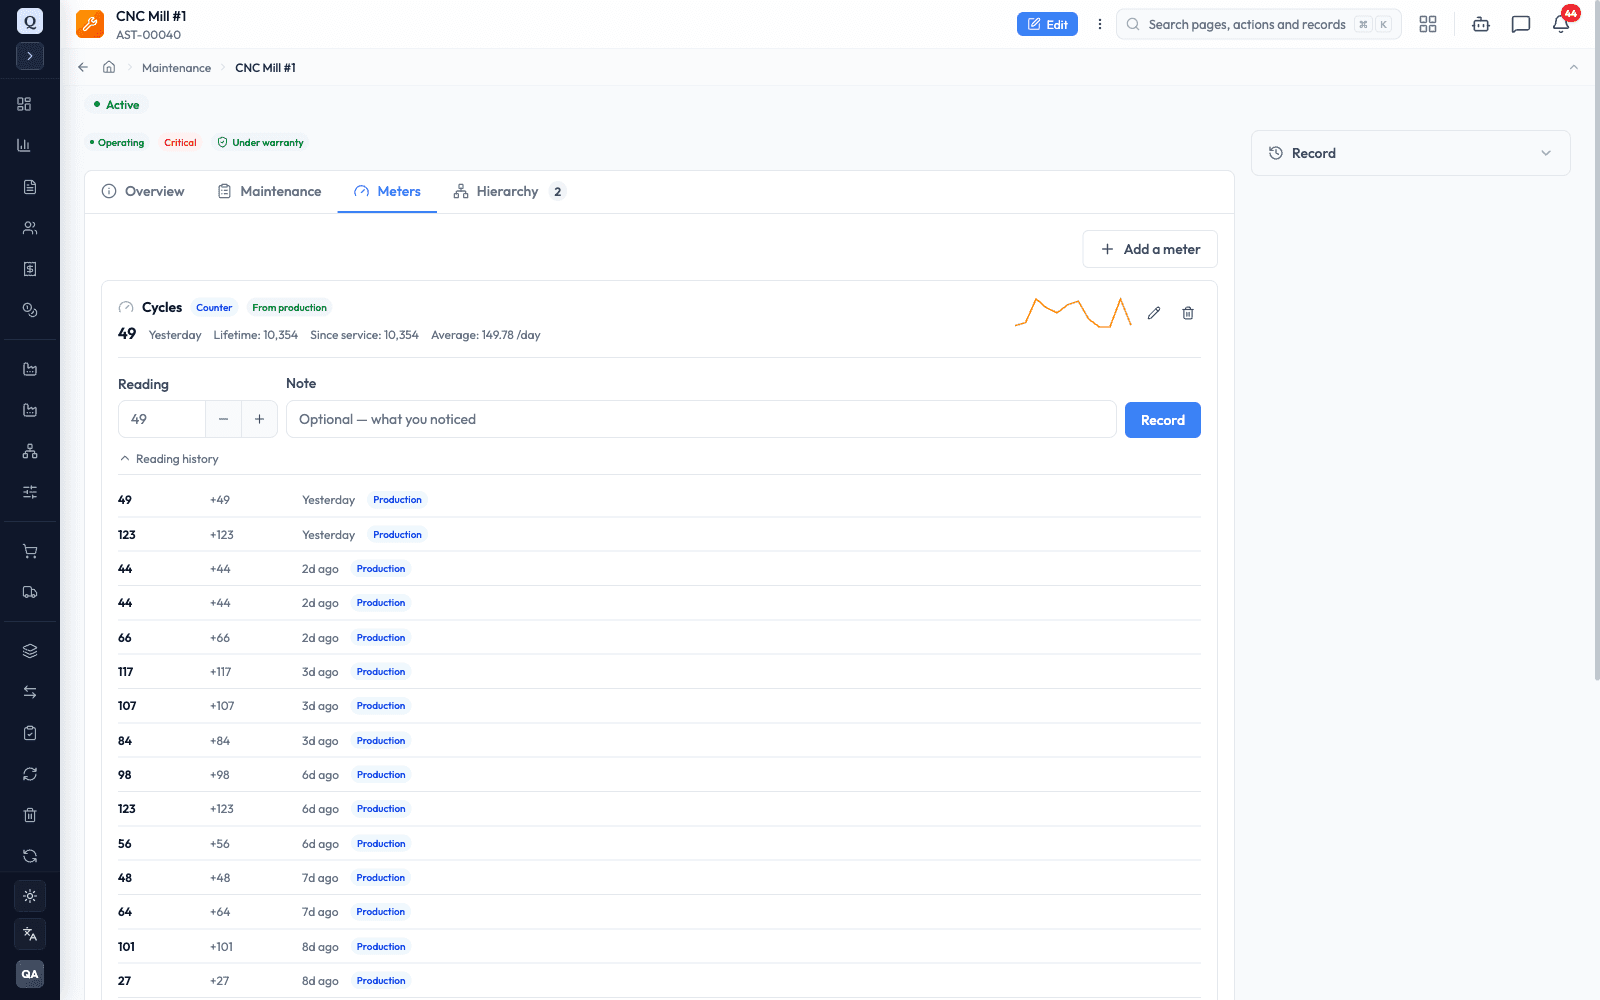
Sur chaque machine enregistrée comme équipement, les compteurs ont leur propre onglet, Compteurs. Chaque compteur y affiche son Total, l'usage Depuis l'entretien et sa Moyenne par jour, qui vous donne une idée de la date d'échéance.
Ces fiches se trouvent dans le module Maintenance, sous Équipements.
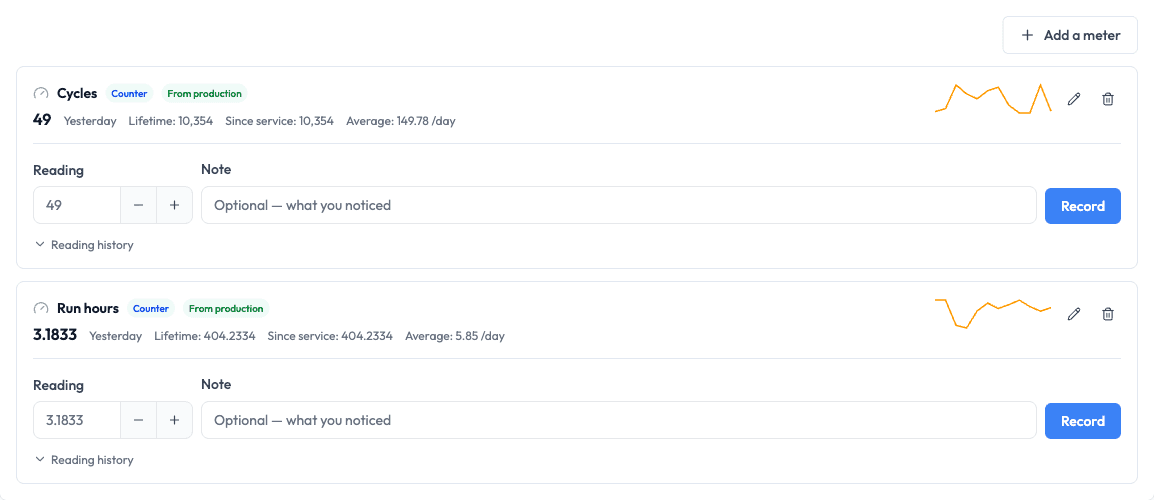
L'étiquette verte Depuis la production est le détail qui compte. Elle signifie que personne n'a saisi ce chiffre.
Dépliez ensuite l'Historique des relevés : chaque relevé y figure, marqué de sa provenance et rattaché à l'ordre de travail qui l'a produit.
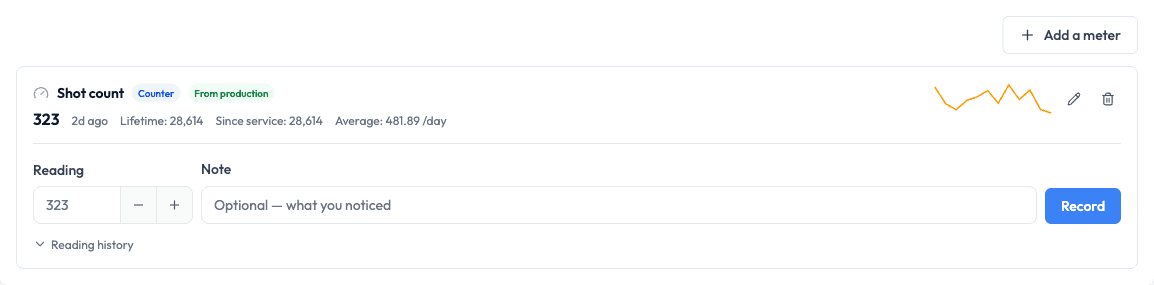
Côté outillage, l'écran est le même. Le compteur y mesure combien de fois le moule s'est fermé.
Les détails qui rendent le chiffre fiable
Un compteur d'usage n'est utile que si vous pouvez vous y fier. L'essentiel du travail de conception a donc porté sur toutes les façons dont un compteur peut se fausser sans que personne ne le remarque.
Une même opération n'est jamais comptée deux fois. Chaque relevé issu de la production porte la référence de l'ordre de travail qui l'a généré. Si la même fin d'opération est transmise deux fois, si une tâche en arrière-plan fait une nouvelle tentative ou si vous relancez la reprise de l'historique, le système reconnaît le relevé déjà enregistré. Il le conserve alors au lieu de l'ajouter une seconde fois.
Une machine ancienne part de zéro. Enregistrez une machine dont le compteur horaire physique affiche déjà 40 000 heures et saisissez ce chiffre. Qualis ERP le traite comme une valeur de départ, sans le compter comme 40 000 heures d'usage observées à l'instant. Vos moyennes restent ainsi justes.
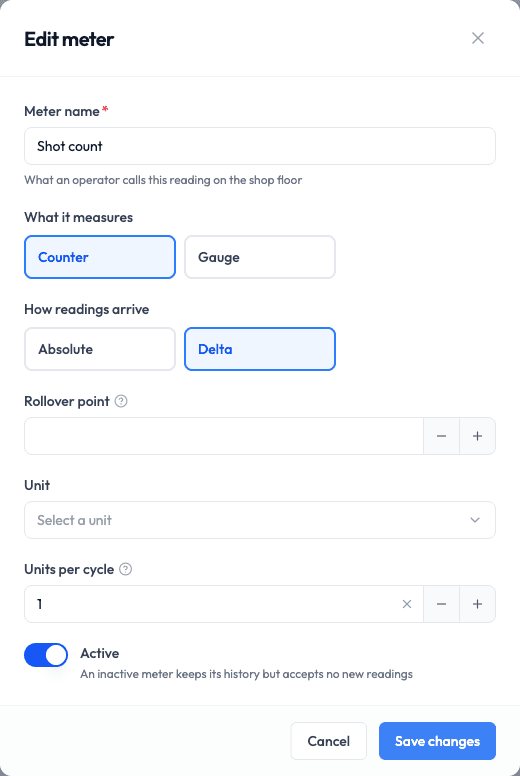
Les compteurs physiques qui repartent à zéro sont gérés. Si vous relevez à la main un compteur qui boucle, renseignez son Point de passage à zéro, puis activez Le compteur a bouclé sur le relevé concerné. Qualis calcule alors l'usage réel sur le tour complet, au lieu d'y voir une baisse impossible.
Une jauge ne s'additionne pas. La pression et la température mesurent un niveau, pas un usage. Qualis enregistre donc ces valeurs dans un compteur de type Jauge et les affiche en courbe, sans jamais les ajouter à un total cumulé.
Les moules multi-empreintes sont comptés correctement. Un moule à 4 empreintes produit quatre pièces par injection, donc 200 pièces correspondent à 50 injections. Renseignez les Unités par cycle sur le compteur, et Qualis fait la division.
Gardez la main sur les sources de relevés
Le flux de production reste sous votre contrôle, et il cohabite avec les autres sources de relevés.
Vous pouvez exclure n'importe quel équipement. Certains équipements ne doivent pas être suivis depuis la production. Un seul interrupteur dans la fiche de l'équipement, Compteurs alimentés par la production, coupe le flux sans effacer l'historique.
Les relevés manuels restent possibles. Le flux de production s'ajoute aux autres sources sans les remplacer. Vous pouvez saisir un relevé à la main sur le même compteur quand vous le souhaitez. Si vous disposez de capteurs, une API leur permet aussi d'envoyer leurs relevés. Chaque relevé affiche sa source, par exemple Manuel, Production ou API.
Enfin, le registre des relevés ne peut pas être falsifié. Un relevé de compteur ne se modifie pas après coup, il s'ajoute aux précédents, et seul le moteur de calcul des compteurs peut l'écrire. Aucune intégration ne peut contourner ce moteur pour réécrire un relevé ou injecter directement un usage dans le registre.
Comment les autres ERP gèrent la maintenance préventive par compteur
La maintenance par compteur n'a rien de nouveau. Elle reste pourtant rare dans les ERP de milieu de gamme.
En haut de gamme, SAP fait référence depuis des décennies : points de mesure, compteurs, documents de mesure et plusieurs types de plans de maintenance, en standard. Les relevés y arrivent cependant encore à la main, par une application mobile ou par une interface à développer. La solution la plus proche d'une saisie de l'usage depuis l'exécution demande à une personne de saisir les relevés dans l'écran de confirmation, et seulement après qu'un administrateur a activé la fonction métier (business function) correspondante.
À l'autre bout, l'application Maintenance standard d'Odoo, le point de comparaison le plus probable pour un industriel de taille moyenne, fonctionne au calendrier. Une demande préventive se répète tous les N jours, semaines, mois ou années. Ses indicateurs de fiabilité, le MTBF et la date estimée de la prochaine panne, sont des repères exprimés en jours et ne déclenchent rien selon l'usage. Chez Odoo, la maintenance pilotée par compteur passe par des modules complémentaires.
Dans le milieu de gamme, tout dépend de l'offre
Entre ces deux extrêmes, la maintenance par compteur dépend le plus souvent de l'offre souscrite, quand elle existe.
Chez NetSuite, ce que le module Fixed Assets Management appelle maintenance se résume à quatre champs : inspection, période d'inspection en mois, garantie, période de garantie en mois. Au-delà, il faut un produit de service terrain distinct ou une application tierce.
Epicor range Maintenance Management dans un bundle Kinetic consacré aux actifs, et sa maintenance préventive sur temps de marche et cycles relève d'Advanced MES, un produit à part. La documentation d'Infor présente de son côté APM comme un module complémentaire de CloudSuite Industrial, sous-ensemble de sa solution de gestion des services. Katana ne propose aucune fonction de maintenance. MRPeasy compte bel et bien les heures de fonctionnement et les unités traitées à partir des déclarations des opérateurs, ce qui reprend la même idée. Cette fonction reste toutefois réservée à ses formules les plus chères (Enterprise et Unlimited), et elle se limite aux postes de travail, sans registre d'équipements capable d'accueillir aussi vos moules, vos compresseurs et vos chariots élévateurs.
Ces choix se défendent chez chaque éditeur. Ils expliquent cependant pourquoi tant d'usines tiennent leur maintenance dans un tableur, à côté d'un ERP qu'elles paient déjà.
Les limites réelles de la maintenance selon l'usage
La méthode mesure le temps déclaré, pas le temps sous tension. Les heures de marche viennent du temps machine enregistré sur les opérations.
Si une machine tourne à vide en cours d'opération, ce temps compte quand même. En revanche, si quelqu'un lance des essais ou une petite reprise sans les déclarer, ce temps ne compte pas. À l'échelle d'un intervalle de 500 heures, cette erreur reste tout à fait acceptable. Pour l'analyse vibratoire ou une vraie surveillance d'état, elle ne l'est pas. La méthode remplace le relevé papier, et pour la surveillance d'état, vous garderez vos capteurs.
Pour la vue d'ensemble, lisez pourquoi une GMAO intégrée à l'ERP relie la maintenance au stock et à la production.
Questions fréquentes
Qu'est-ce que la maintenance préventive par compteur ?
La maintenance préventive par compteur planifie l'entretien d'après l'usage réel de l'équipement (heures de marche, cycles, injections, unités produites) au lieu du calendrier. Une presse révisée toutes les 500 heures de marche suit un plan par compteur. Révisée chaque trimestre, la même presse suit un plan calendaire, qu'elle ait tourné ou non.
Comment suivre les heures de marche sans compteur horaire ni capteur ?
Déduisez-les du travail déjà enregistré. Dans Qualis ERP, terminer une opération de fabrication crédite la machine du temps machine déclaré et de la quantité produite. Les compteurs se remplissent ainsi à partir des déclarations de l'atelier, sans tournée, sans passerelle et sans modification de la machine.
D'où viennent les relevés de compteur, et à quelle source se fier ?
Trois sources existent : une personne qui lit un compteur, un capteur, ou vos données de production. Les personnes oublient ou inversent des chiffres et les capteurs doivent être étalonnés, alors que les données de production sont déjà saisies. Qualis ERP accepte les trois et affiche la source de chaque relevé.
Peut-on combiner un intervalle calendaire et un intervalle d'usage ?
Oui. Le Déclencheur d'un plan préventif peut être Calendrier, Usage ou Au premier des deux, par exemple toutes les 500 heures ou tous les 6 mois. Qualis ERP vérifie les plans toutes les heures et génère l'ordre de maintenance à la première échéance atteinte, avec un Délai d'anticipation (jours) pour recevoir les pièces à temps. Le guide du module Maintenance détaille les trois déclencheurs.
Que devient un plan basé sur l'usage si les relevés n'arrivent plus ?
Certains logiciels extrapolent un rythme d'usage supposé et continuent d'émettre des ordres pour des machines arrêtées. Qualis ERP tire ses relevés des opérations terminées. Une machine qui n'a rien produit n'enregistre donc rien, et son compteur reste où il est.
Quels compteurs comptent vraiment en fabrication discrète ?
Les heures de marche conviennent aux broches, aux moteurs et à l'hydraulique. Les presses et les outils d'emboutissage se suivent en cycles ou en coups. Pour les moules, qui passent d'une machine à l'autre, comptez les injections. Qualis ERP crée ces trois compteurs à partir de la production, et vous pouvez ajouter les vôtres.
En bref
Le plus difficile, dans la maintenance selon l'usage, a toujours été d'obtenir le chiffre d'usage.
Vous pouvez payer quelqu'un pour faire le tour de l'atelier avec un bloc-notes, et accepter des données vieilles de quelques jours, parfois fausses. Vous pouvez équiper l'usine de capteurs et lancer un projet de connectivité. Reste une troisième voie : constater que chaque opération terminée indique déjà combien de temps la machine a tourné et combien de pièces en sont sorties, et vous appuyer sur ce chiffre.
Qualis ERP prend cette troisième voie. Enregistrez la machine, terminez vos ordres de travail comme aujourd'hui, et les heures de marche, les cycles et les injections s'accumulent d'eux-mêmes, chacun rattaché à l'opération qui l'a produit.
Vous entretenez alors la presse qui a travaillé, et vous laissez tranquille celle qui est restée à l'arrêt.
Pour le voir sur vos propres équipements, découvrez le module Maintenance de Qualis ERP, ou lisez comment les mêmes données de production alimentent la traçabilité des lots et des numéros de série.
Commentaires
Chargement des commentaires...