Plan de charge atelier : repérer la semaine surchargée avant de promettre un délai
Le commercial attend une réponse avant de raccrocher, et « on est sous l'eau » n'en est pas une. Le plan de charge atelier tire de vos équipes et de vos gammes deux chiffres par poste et par semaine : les heures engagées et les heures disponibles. Voici comment Qualis ERP les calcule.
Équipe Qualis ERP
15 min de lecture
Le plan de charge atelier est la comparaison, poste par poste, entre les heures déjà engagées et les heures dont chaque poste de charge dispose réellement. Dans Qualis ERP, le module Postes de charge tire ces deux chiffres de vos calendriers et de vos gammes, puis les affiche côte à côte, par jour, semaine ou mois.
Jeudi, 16 h. Le commercial a au téléphone un client qui veut 300 pièces pour le 12, et il lui faut une réponse avant de raccrocher.
Vous regardez l'atelier. La soudure a l'air chargée. Les cellules d'usinage aussi. Tout a toujours l'air chargé. Alors vous faites comme tout le monde : vous ajoutez une semaine de marge par prudence, vous dites oui, puis vous découvrez trois semaines plus tard que la soudure était déjà chargée au double de ce qu'elle pouvait absorber.
C'est cet écart que le plan de charge atelier supprime. Il ne demande ni boule de cristal ni consultant en planification, seulement deux chiffres par poste de charge et par semaine : les heures déjà engagées et les heures dont vous disposez vraiment.
La question de 16 h à laquelle personne ne sait répondre
Demandez à un directeur d'usine quelle est la charge de son atelier. Vous obtiendrez en général l'une de ces trois réponses.
- La réponse au ressenti. « On est sous l'eau. » C'est vrai, mais non chiffré, et donc inutile pour savoir si une commande de plus peut passer.
- La réponse du tableur. Un plan de charge exact le mardi où quelqu'un l'a mis à jour pour la dernière fois, enregistré dans le fichier d'une seule personne, avec trois copies contradictoires en circulation.
- La réponse du terrain. Vous traversez l'atelier et vous regardez où s'empilent les chariots. C'est exact, mais avec plusieurs semaines de retard.
Aucune de ces réponses ne vient de la paresse. Elles apparaissent quand rien ne relie le plan aux heures réelles de l'atelier. La gamme connaît la durée de chaque opération. Le calendrier, lui, connaît les heures pendant lesquelles le poste tourne. Personne n'a rapproché les deux, si bien que la date promise n'était qu'un pari dès l'instant où vous l'avez annoncée.
La surcharge figurait dans les données depuis le début. On l'a simplement découverte dans l'atelier au lieu de la voir au moment de planifier.
Les conséquences sont prévisibles et coûteuses. Une date optimiste devient une livraison en retard. À l'inverse, une date trop prudente fait perdre le devis face à un concurrent plus rapide. Enfin, une fois la surcharge arrivée, chaque correction encore possible (heures supplémentaires, sous-traitance en urgence, changement de l'ordre de passage) est la version coûteuse d'une décision que vous auriez pu prendre à tête reposée six semaines plus tôt.
Qu'est-ce qu'un plan de charge atelier ?
Sans le jargon, un plan de charge tient en une seule comparaison, répétée pour chaque poste de charge et chaque période :
Les heures de travail déjà engagées, face aux heures dont le poste dispose réellement.
Le rapport entre les deux donne un taux de charge. Sous 80 %, il reste de la place. Entre 80 et 100 %, la situation devient tendue. Au-delà de 100 %, vous avez promis plus de travail que le poste ne peut physiquement en produire, et un ordre finira forcément en retard. Vous ne savez simplement pas encore lequel.
Tout le métier consiste donc à obtenir ces deux chiffres justes, puis à les montrer à quelqu'un assez tôt pour qu'ils servent. La fiche terminologique de l'Office québécois de la langue française le résume bien : la planification des besoins de capacité permet « de prévoir les goulots d'étranglement, les sous-charges, les zones critiques ».
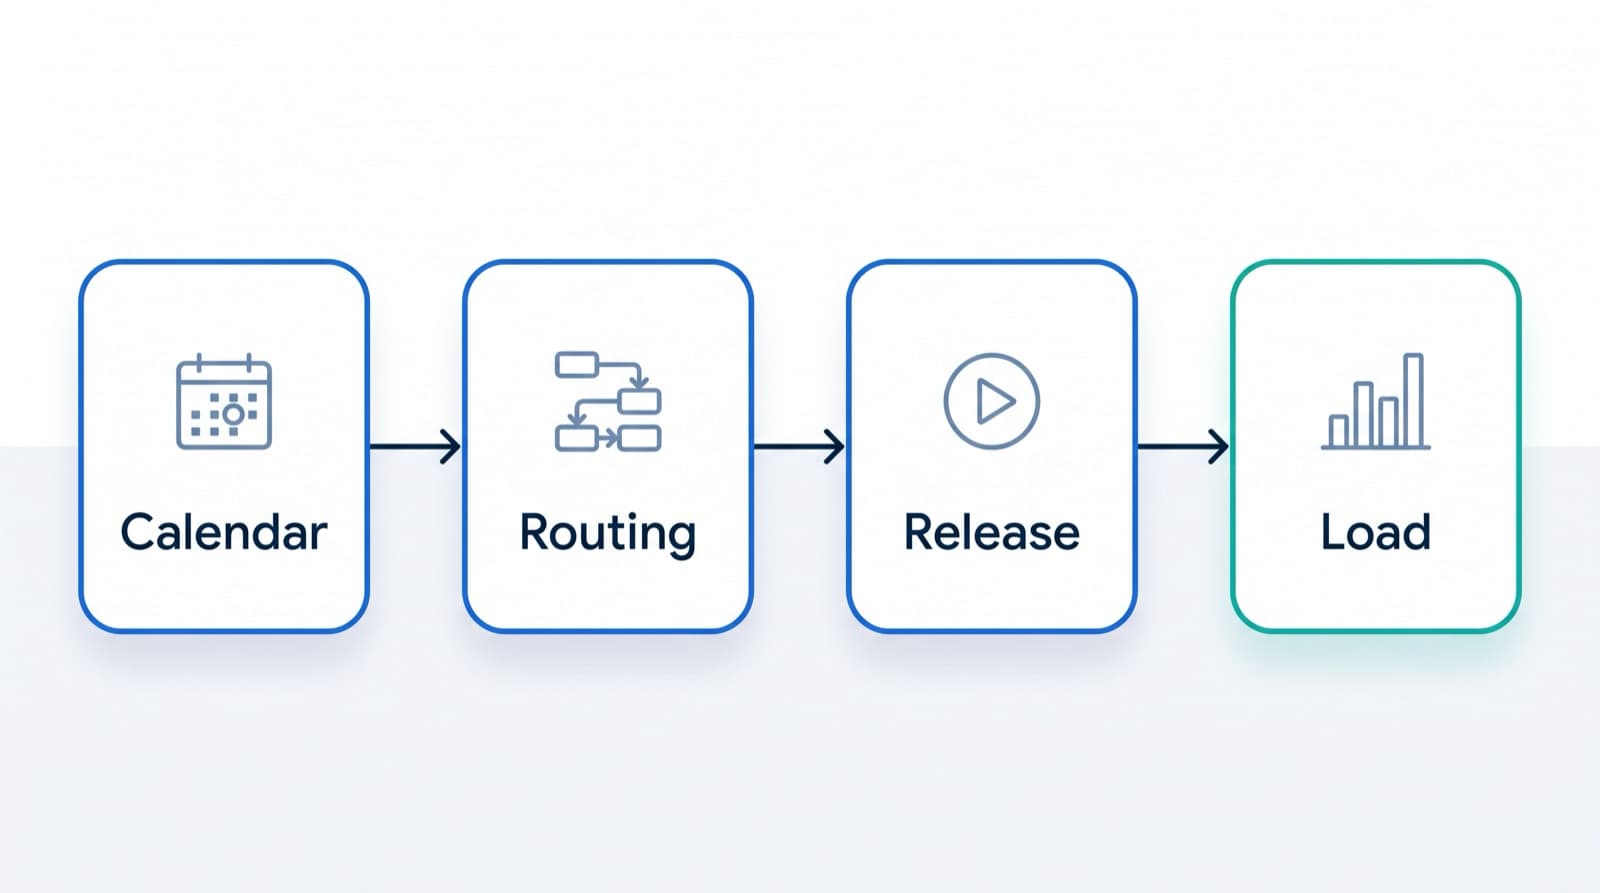
Dans Qualis ERP, la chaîne se lit de gauche à droite. D'abord, un calendrier dit quand un poste de charge travaille. Une gamme dit ensuite combien de temps prend chaque opération. Puis le lancement d'un ordre de fabrication (OF) transforme cette gamme en ordres de travail datés, avec des heures réelles. Enfin, la vue Charge additionne ces heures par période et affiche le résultat.
Personne ne saisit de chiffre de charge, car il découle du travail que vous faites déjà.
D'où viennent vos heures réellement disponibles ?
Beaucoup de chiffres de capacité sont faux avant même de servir. « Le poste fait 40 heures par semaine » oublie tout ce qui détermine les heures réelles : la deuxième équipe, l'équipe de nuit, l'effectif de chacune, le rendement réel du poste et la fermeture d'août (ou les jours de l'Aïd au Maroc).
Dans Qualis ERP, la disponibilité se trouve dans un calendrier de travail rattaché au poste de charge. Ce calendrier définit ses jours ouvrés, une ou plusieurs équipes avec leurs horaires, un effectif et une efficacité par équipe, ainsi que ses jours fériés.
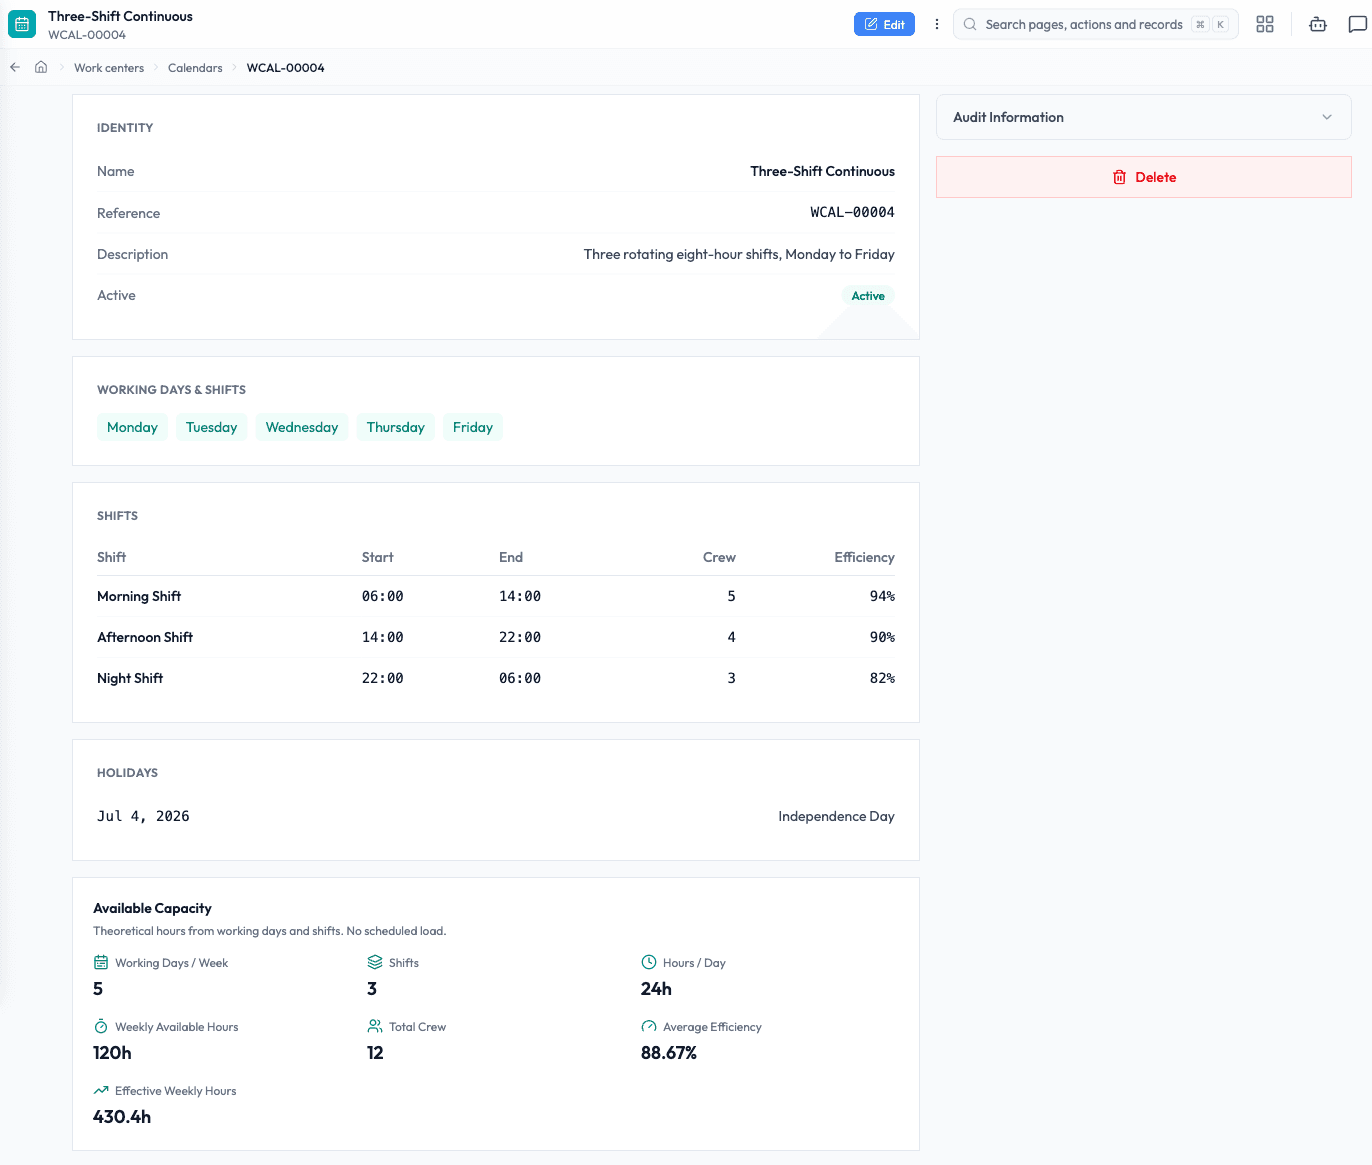
Le résumé Capacité disponible, en bas de la fiche, donne le calcul. Cinq jours ouvrés en 3x8 couvrent 24 heures par jour, soit 120 heures brutes par semaine. Douze personnes réparties sur les trois équipes, avec une efficacité moyenne de 88,67 %, donnent 430,4 heures effectives de main-d'œuvre par semaine.
Ce sont deux chiffres bien différents, et celui qui compte dépend de ce qui limite le poste.
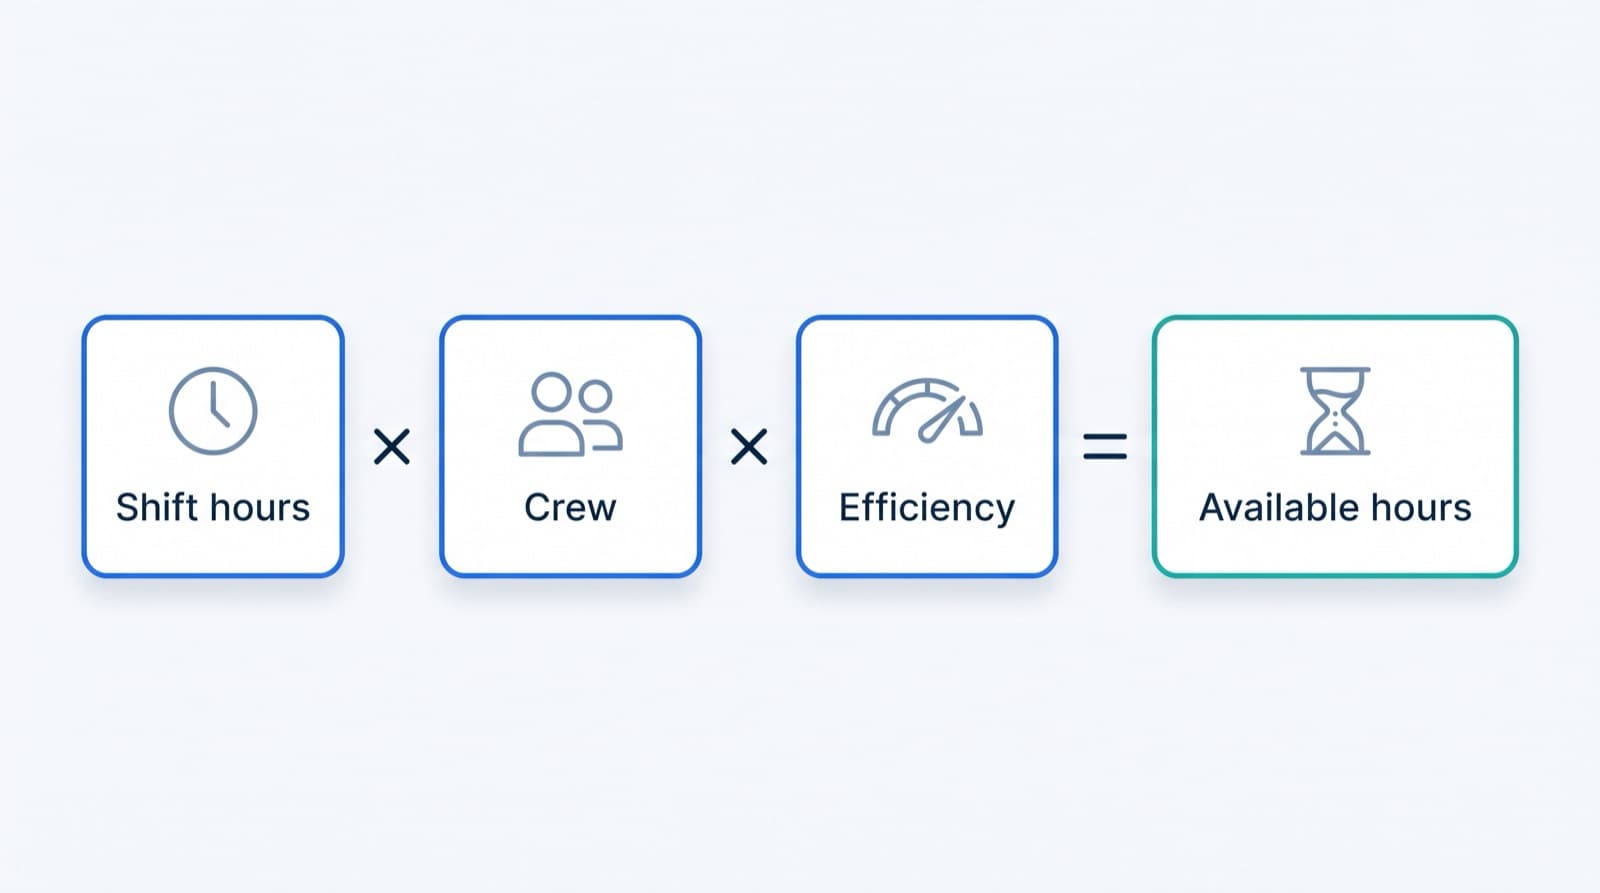
Chaque poste de charge déclare donc une Base de capacité :
- Machine. La contrainte, c'est l'équipement. Les heures disponibles sont les heures brutes des équipes, car un deuxième opérateur ne vous donne pas une deuxième broche.
- Main-d'œuvre. La contrainte, ce sont les personnes. Les heures disponibles suivent alors l'effectif et l'efficacité, puisque deux soudeurs donnent bien deux fois plus d'heures de soudure.
Qualis ERP traite une équipe qui passe minuit (de 22 h à 6 h, par exemple) comme une équipe de nuit, et non comme une durée négative. De plus, un poste sans calendrier propre reprend le Calendrier de travail par défaut des paramètres de fabrication. Vous planifiez ainsi sur les heures que vous avez, et non sur celles que vous aimeriez avoir.
Ce qui arrive sur le plan de charge quand vous lancez un OF
Tant qu'un ordre de fabrication n'est pas lancé, il ne charge rien. Dès que vous cliquez sur Lancer, Qualis ERP fige sa nomenclature et sa gamme, crée un ordre de travail par opération et les planifie à la suite sur les calendriers de travail.
Chaque ordre de travail reçoit un Début planifié, une Fin planifiée et les minutes de capacité qu'il consommera. Le calcul suit la façon dont les ateliers chiffrent réellement le travail :
- Le temps de réglage se compte une fois par lot. Produire 300 pièces ne demande pas 300 réglages de la machine.
- Le temps opératoire et le temps de finition se comptent par pièce, multipliés par la quantité puis allongés selon l'efficacité de l'opération.
- Le temps d'attente et le temps de transfert consomment du temps calendaire, jamais de capacité. Une pièce qui attend devant une machine n'occupe pas la machine. Les plans de charge faits à la main se trompent souvent sur ce point et gonflent ainsi un goulot qui n'existe pas.
- La sous-traitance consomme du délai et zéro capacité interne. Un traitement de surface ou un traitement thermique ajoute par exemple deux semaines à votre délai de livraison, sans prendre une seule heure à votre atelier. Dans un tableur, cette opération est presque toujours comptée d'une seule de ces deux façons, jamais des deux.
En avant ou en arrière, à capacité finie ou infinie ?
Deux réglages de la section Planification des paramètres de fabrication déterminent comment la chaîne se place sur le calendrier. Chacun vaut pour toute l'entreprise et s'applique aux OF lancés ensuite.
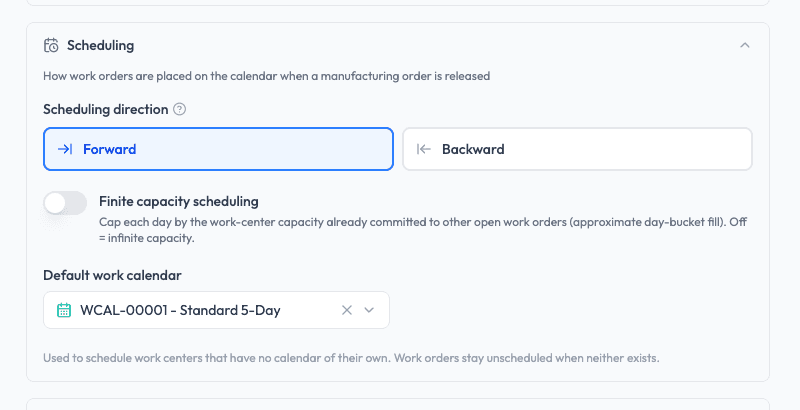
Le Sens de planification fixe le point d'ancrage. En avant, l'ordre se place au plus tôt : les opérations s'enchaînent à partir de la date de début prévue, ce qui répond à « si je démarre maintenant, quand aurai-je fini ? ». En arrière, il se place au plus tard : les opérations remontent depuis la date de fin promise, ce qui répond à « quand dois-je démarrer pour livrer le 12 ? ». Un atelier qui enchaîne les travaux au fil de l'eau planifie plutôt en avant. En revanche, un atelier qui fabrique à la commande pour une date client planifie plutôt en arrière.
La Planification à capacité finie décide si les engagements existants repoussent les nouveaux ordres. Quand elle est désactivée, Qualis ERP planifie chaque ordre comme si le poste était vide : c'est rapide, simple, et la surcharge reste visible. Quand elle est activée, chaque jour ne reçoit que la capacité restante une fois déduite celle des autres ordres de travail ouverts. Ainsi, un travail qui ne tient pas aujourd'hui déborde sur demain au lieu de faire semblant de tenir.
Comment lire le tableau de charge ?
Le tableau de charge est l'écran que toute cette chaîne sert à produire. Vous l'ouvrez depuis le menu Charge du module Postes de charge.
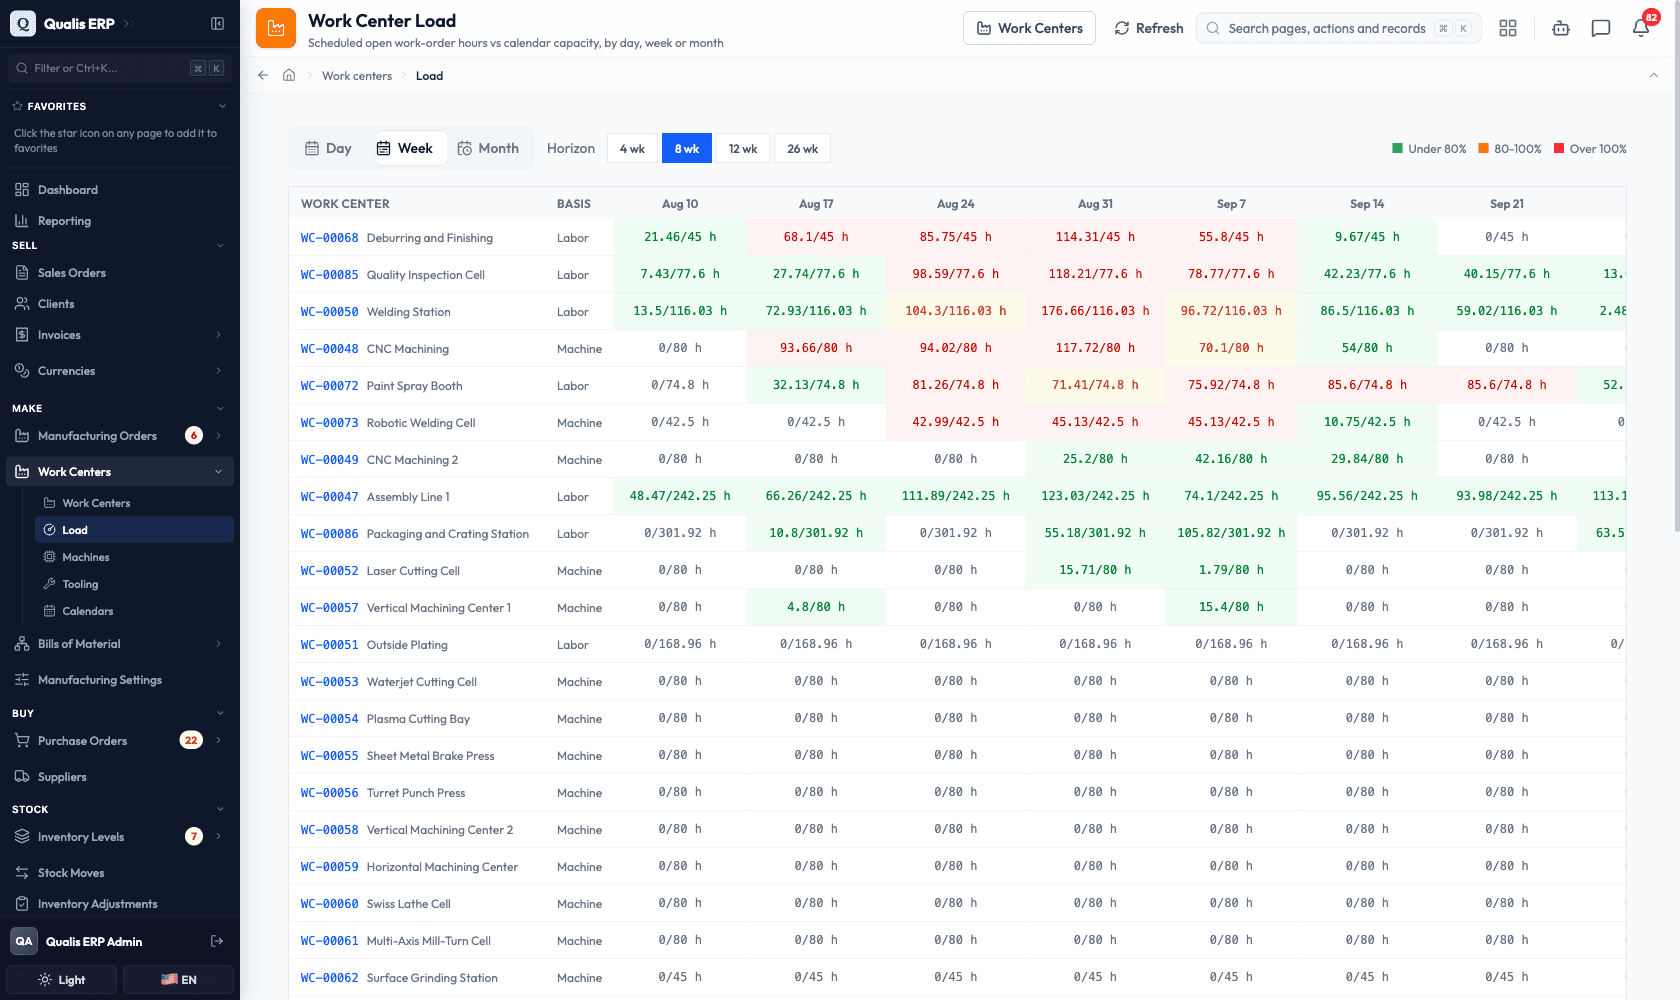
Les lignes sont les postes de charge, les colonnes les périodes. Chaque cellule affiche planifié/disponible h, avec le taux de charge au survol. La couleur donne le verdict avant que vous lisiez un chiffre : vert sous 80 %, orange de 80 à 100 %, rouge au-delà de 100 %.
Quelques choix rendent cet écran utilisable au quotidien :
- Les pires lignes remontent en tête. Dans l'exemple ci-dessus, le poste d'ébavurage et finition affiche 114 heures pour une semaine de 45 heures, et c'est la première ligne que vous voyez.
- Vous choisissez la granularité. Jour, semaine ou mois, sur un horizon de 60 jours, 26 semaines ou 18 mois au plus. Le jour répond à « peut-on passer ça mardi ? », alors que le mois répond à « faut-il embaucher ? ».
- Les mois suivent les vrais débuts et fins de mois, donc un horizon qui traverse février ne dérive pas en silence.
- Un ordre qui s'étale sur trois semaines se répartit sur ces trois semaines, au prorata de ce qui tombe dans chacune.
- La ligne « Tous les postes de charge » donne la même lecture pour l'atelier entier. Regardez-la avant d'accepter une commande urgente.
- Des heures engagées sur un poste sans capacité s'affichent en rouge. Un poste que personne ne peut planifier représente le pire cas pour un planificateur, et Qualis ERP ne le laisse jamais passer pour anodin.
- La maintenance planifiée apparaît aussi avec le module Maintenance, en bande distincte dans la cellule. Elle compte dans le taux de charge, car une heure où un technicien occupe l'équipement est une heure que la production ne peut pas planifier.
Que montre la cellule rouge quand vous cliquez dessus ?
Une cellule rouge vous signale un problème. La question suivante est toujours la même : quels ordres causent la surcharge ?
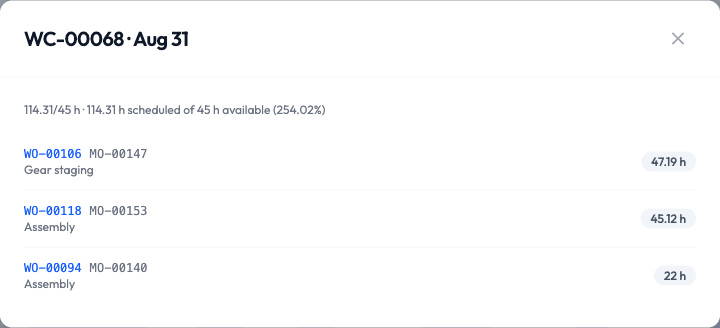
Cliquez sur la cellule et vous obtenez les ordres de travail qui se cachent derrière le chiffre, chacun avec son ordre de fabrication, son opération et ses heures. Le classement fait ainsi ressortir l'ordre qui pèse le plus. Ici, deux ordres sur trois représentent 92 des 114 heures. Décalez l'un d'eux d'une semaine, et la charge du poste passe d'impossible à tendue.
Cette étape transforme un rapport en décision. Vous pouvez par exemple lisser la charge, ajouter une équipe, sous-traiter l'opération, ou appeler le client tant qu'il est encore temps de lui répondre « le 19 » plutôt que de vous excuser.
Ce que vous y gagnez
Un plan de charge atelier fiable avance chaque décision au moment où les options les moins chères existent encore.
- Les dates promises cessent d'être des paris. Vous répondez à la question de 16 h en regardant la semaine concernée, au lieu d'ajouter une marge à l'instinct.
- Le goulot cesse d'être une rumeur. « La soudure, c'est notre goulot » devient « la soudure a 52 heures de trop en semaine 38 », la phrase qui justifie un deuxième soudeur ou une deuxième équipe.
- Heures supplémentaires et sous-traitance se planifient au lieu de s'improviser. En France, sans accord collectif, les heures supplémentaires sont majorées de 25 % de la 36e à la 43e heure de la semaine, puis de 50 %. Prévues six semaines à l'avance, elles se répartissent sur les semaines qui en ont besoin, et la sous-traitance se négocie sans tarif d'urgence.
- Le planning garde sa crédibilité. Un plan qui réserve trois fois la même machine finit ignoré par l'atelier. Et dès que les chefs d'équipe reviennent à leur liste d'urgences, la planification n'est plus qu'un coût de structure qui ne sert à personne.
Comment les grands ERP gèrent-ils la capacité ?
Les réponses du marché diffèrent plus qu'on ne l'imagine. Voici ce que plusieurs éditeurs documentent pour leur version standard.
- NetSuite standard planifie à capacité infinie. Oracle présente ce moteur comme un moyen de repérer les ressources sur- ou sous-utilisées, et non comme une limite imposée. La planification à capacité finie arrive avec le module complémentaire Advanced Manufacturing.
- Infor CloudSuite Industrial fournit en standard le calcul des besoins (MRP) et une planification à capacité infinie. Sans licence du module APS, la planification APS ne fonctionne qu'en mode infini. Le mode fini, fondé sur les contraintes, relève donc d'une licence séparée.
- Epicor Kinetic range la planification multicontrainte parmi les fonctions de son module complémentaire de planification avancée (APS).
- SAP Business One standard définit la capacité au niveau des ressources plutôt que des postes de charge, sous forme de capacités journalières définies par des facteurs dans la fiche ressource. Il affiche jour par jour les capacités interne, engagée, commandée, consommée et disponible. C'est ensuite au responsable de production de décider s'il faut décaler des ordres de production à la main.
Et du côté d'Odoo, de Katana et des outils pour PME ?
Les logiciels pensés pour les petites structures font des choix encore plus variés.
- Le poste de charge standard d'Odoo comprend des heures de travail, un coefficient d'efficacité et un indicateur de charge, et ses vues de planification offrent un Gantt des ordres de travail. Les équipes et l'effectif ne sont pas des attributs du poste. La documentation d'Odoo propose donc de créer des heures de travail par équipe et de dupliquer le poste de charge pour chacune.
- Katana modélise la capacité de production comme un seul débit hebdomadaire pour toute l'entreprise, réparti à parts égales sur les jours ouvrés. Une machine goulot et une machine inoccupée puisent ainsi dans la même réserve.
- MRPeasy, à son crédit, inclut la planification à capacité finie dans toutes ses offres, y compris l'offre d'entrée de gamme.
- Certains outils plus simples se contentent de poser les ordres de travail sur un calendrier partagé, et les conflits se repèrent alors à l'œil.
Dans ce marché, la planification qui tient compte de la capacité reste fréquemment une option payante. Or l'atelier qui a le plus besoin de voir un poste surchargé est souvent celui qui ne l'a pas achetée.
Vous comparez Qualis ERP à Odoo pour la production ? Lisez notre comparatif sourcé avec Odoo.
Questions fréquentes
Comment calculer la capacité disponible d'un poste de charge en heures ?
Multipliez la durée de chaque équipe par le nombre de jours ouvrés : c'est la capacité brute, ou capacité machine. Pour un poste limité par les personnes, multipliez d'abord chaque équipe par son effectif et son efficacité. Retirez enfin les jours fériés. Qualis ERP tire ce calcul du calendrier de travail du poste.
Quelle différence entre capacité finie et capacité infinie ?
La capacité infinie place chaque ordre comme si le poste était vide, quitte à empiler trois travaux sur une machine. La capacité finie repousse le travail quand une période est pleine. Qualis ERP part en capacité infinie ; la capacité finie s'active dans les paramètres de fabrication.
Faut-il planifier les ordres de travail en avant ou en arrière ?
En avant, Qualis ERP enchaîne les opérations depuis la date de début et vous dit quand l'OF finira. En arrière, il remonte depuis la date de fin promise et vous dit quand démarrer. Un atelier qui livre à date client préfère souvent l'arrière. Un OF sans date de fin prévue est toujours planifié en avant.
L'effectif double-t-il la capacité d'un poste, ou seulement son coût ?
Sur un poste en base main-d'œuvre, l'effectif augmente les heures disponibles : quatre soudeurs donnent quatre fois plus d'heures. En revanche, un deuxième opérateur ne fait pas finir une opération deux fois plus vite. En base machine, l'effectif ne change rien aux heures disponibles.
Comment compter les opérations sous-traitées dans la capacité interne ?
Comptez leur délai, mais aucune heure interne : Qualis ERP traite ainsi toute opération marquée Sous-traitance. Dix jours de traitement de surface décalent les opérations suivantes de dix jours, sans réserver une heure sur vos postes.
Un poste de charge chargé à 95 %, est-ce une bonne chose ?
Rarement. Selon la théorie des files d'attente, le temps moyen d'attente d'une file M/M/1 est proportionnel à ρ/(1 − ρ), où ρ est le taux d'occupation. Ce rapport vaut 4 à 80 % et 19 à 95 %. Pousser un goulot vers 100 % flatte donc le taux d'utilisation, mais allonge vos délais.
En bref
Les heures dont dépend votre plan de charge atelier se trouvent déjà dans vos gammes et dans le rythme de vos équipes. Il suffit de les additionner par poste et par semaine, puis de les montrer à quelqu'un avant de promettre une date.
Pour le voir sur votre propre atelier, essayez Qualis ERP et créez un poste de charge avec le vrai rythme de ses équipes. La première semaine où vous regarderez le tableau de charge, vous y trouverez une surcharge que vous ne connaissiez pas.
À lire aussi : notre article sur le calcul du prix de revient industriel, qui part des mêmes temps de gamme pour bâtir un coût plutôt qu'un planning, et celui sur le disponible à la vente (ATP), le même problème vu côté matière.
Commentaires
Chargement des commentaires...