Logiciel de suivi de production : cessez de deviner le coût de vos OF
La fiche suiveuse raconte la journée avec des jours de retard. Un logiciel de suivi de production saisit au poste le temps, les pièces bonnes et le rebut. Voici l'écran Atelier de Qualis ERP : pointage par opérateur, motif de rebut obligatoire et point de contrôle qui plafonne l'opération suivante.
Équipe Qualis ERP
17 min de lecture
Un logiciel de suivi de production est un outil qui enregistre au poste les temps, les pièces bonnes et les rebuts, pendant le travail. Qualis ERP l'intègre à son module Ordres de fabrication. Sans lui, il reste le papier, et le papier arrive tard. Jeudi, 16 h 40, la fiche suiveuse de l'OF 1187 revient enfin au bureau.
Quelqu'un a noté « ≈ 6 h » dans la marge. Deux personnes ont travaillé sur cet OF. L'une d'elles a été appelée sur une commande urgente en cours de route et n'est jamais revenue. La colonne des quantités indique 60. Le contrôle, deux opérations plus tôt, n'en a validé que 40.
Il faut maintenant décider ce que cet OF a réellement coûté, et personne dans l'usine ne peut honnêtement le dire.
Personne n'a mal travaillé dans cette histoire. Le défaut vient du suivi de production, et c'est l'une des raisons les plus courantes pour lesquelles les utilisateurs d'un ERP industriel finissent par ignorer ses chiffres.
À quel moment les chiffres deviennent-ils faux ?
Le vrai coupable est le délai entre le moment où le travail se fait et celui où on le saisit.
Une fiche suiveuse est un instantané pris au moment où elle sort de l'imprimante. Ensuite, le travail avance, mais sa trace reste dans une poche ou sur un établi jusqu'à ce que quelqu'un la porte au bureau pour la ressaisir. Quand cette trace arrive enfin, l'équipe a fini son poste, l'opérateur est rentré chez lui, et la personne qui saisit reconstitue une journée qu'elle n'a pas vécue.
C'est encore ainsi que fonctionne une grande partie de l'industrie. Une enquête de 2024 du Manufacturing Leadership Council, la branche transformation numérique de la National Association of Manufacturers américaine, conclut que 70 % des industriels saisissent encore leurs données à la main. Dans une autre enquête menée auprès de plus de 600 dirigeants industriels américains, L2L indique que la moitié des industriels interrogés s'appuient encore sur des relevés manuels, des traces papier et des tableurs. Selon la même source, 65 % des chefs d'équipe perdent jusqu'à quatre heures par poste à rapprocher à la main des données dispersées.
Quatre heures par poste passées à rapprocher des chiffres, au lieu de fabriquer des pièces.
Ce que le délai fait à vos chiffres
Le retard de saisie abîme d'abord les trois chiffres qui comptent le plus :
- Les heures de main-d'œuvre deviennent des estimations. Quand chacun note son temps des heures après coup, il arrondit. Quand il oublie, le chef d'équipe devine en fin de poste. Votre comparaison entre temps standard et temps réel oppose donc une estimation à une autre.
- Les en-cours restent invisibles jusqu'à ce qu'il soit trop tard. Si l'atelier fait remonter ses chiffres le vendredi, le mercredi après-midi vous ne pouvez pas dire où en est l'OF 1187. Vous envoyez donc quelqu'un voir sur place.
- Le rebut devient un chiffre sans motif. Une quantité est barrée, puis réécrite. Personne ne note pourquoi, donc personne ne peut traiter la cause. Dans l'enquête L2L, seuls 9 % des répondants disent trouver immédiatement la cause racine d'un problème d'atelier.
Un défaut plus discret se cache sous tout cela, car le papier ne sait pas représenter plusieurs personnes sur le même OF. Or deux ou trois personnes travaillent parfois sur le même OF, dans des services différents, au même moment. La fiche reçoit alors un seul jeu d'heures, et le coût de main-d'œuvre est faux dès qu'il est écrit.
Installer un écran dans l'atelier ne règle rien à lui seul. Un terminal qui se contente d'afficher la fiche suiveuse s'attire un reproche bien connu du métier, que les Anglo-Saxons résument par « paper on glass » : du papier recopié sur un écran. Ce qui change vraiment les chiffres, c'est la saisie au poste : le temps, la quantité, le motif et les composants enregistrés là où le travail se fait, au moment où il se fait.
Que recouvre vraiment le suivi de production ?
Sans le jargon, l'idée tient en une phrase.
Le suivi de production consiste à saisir les données de fabrication (temps de main-d'œuvre, quantités, rebuts, sorties de matières, statut des opérations) au moment et à l'endroit où elles naissent, au lieu de les reconstituer à partir du papier en fin de poste.
Un logiciel de suivi de production sert à obtenir un chiffre saisi par la personne qui le connaît, pendant qu'elle s'en souvient. L'écran n'est qu'un support.
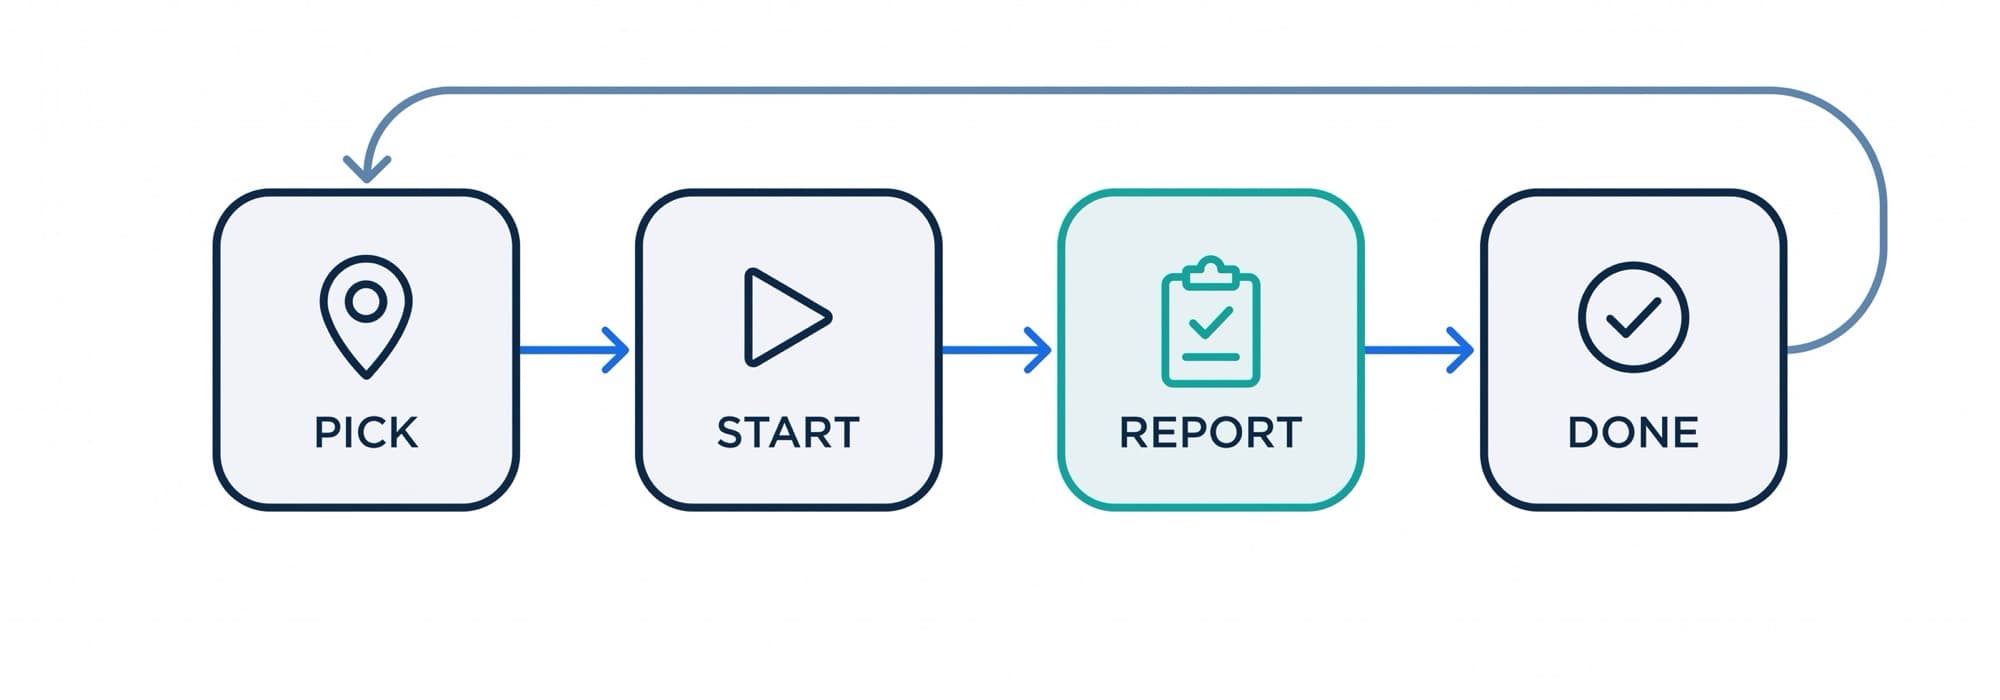
L'écran de l'opérateur n'est pas votre liste d'ordres de travail
Beaucoup d'ERP se trompent sur ce point, autant le dire franchement.
Un opérateur debout devant sa machine n'a pas besoin de votre tableau des ordres de travail. Il n'a besoin ni de filtres par colonne, ni de vues enregistrées, ni d'une centaine de lignes couvrant tous les postes de charge de l'usine. Il doit en revanche savoir ce qu'il peut lancer ici et maintenant, et le démarrer sans réfléchir.
Qualis ERP donne donc à l'opérateur son propre écran, Atelier. L'opérateur choisit une seule fois le poste de charge où il travaille. Ce choix est mémorisé sur l'appareil : demain matin, la tablette du poste d'assemblage s'ouvrira directement sur la file du poste d'assemblage.
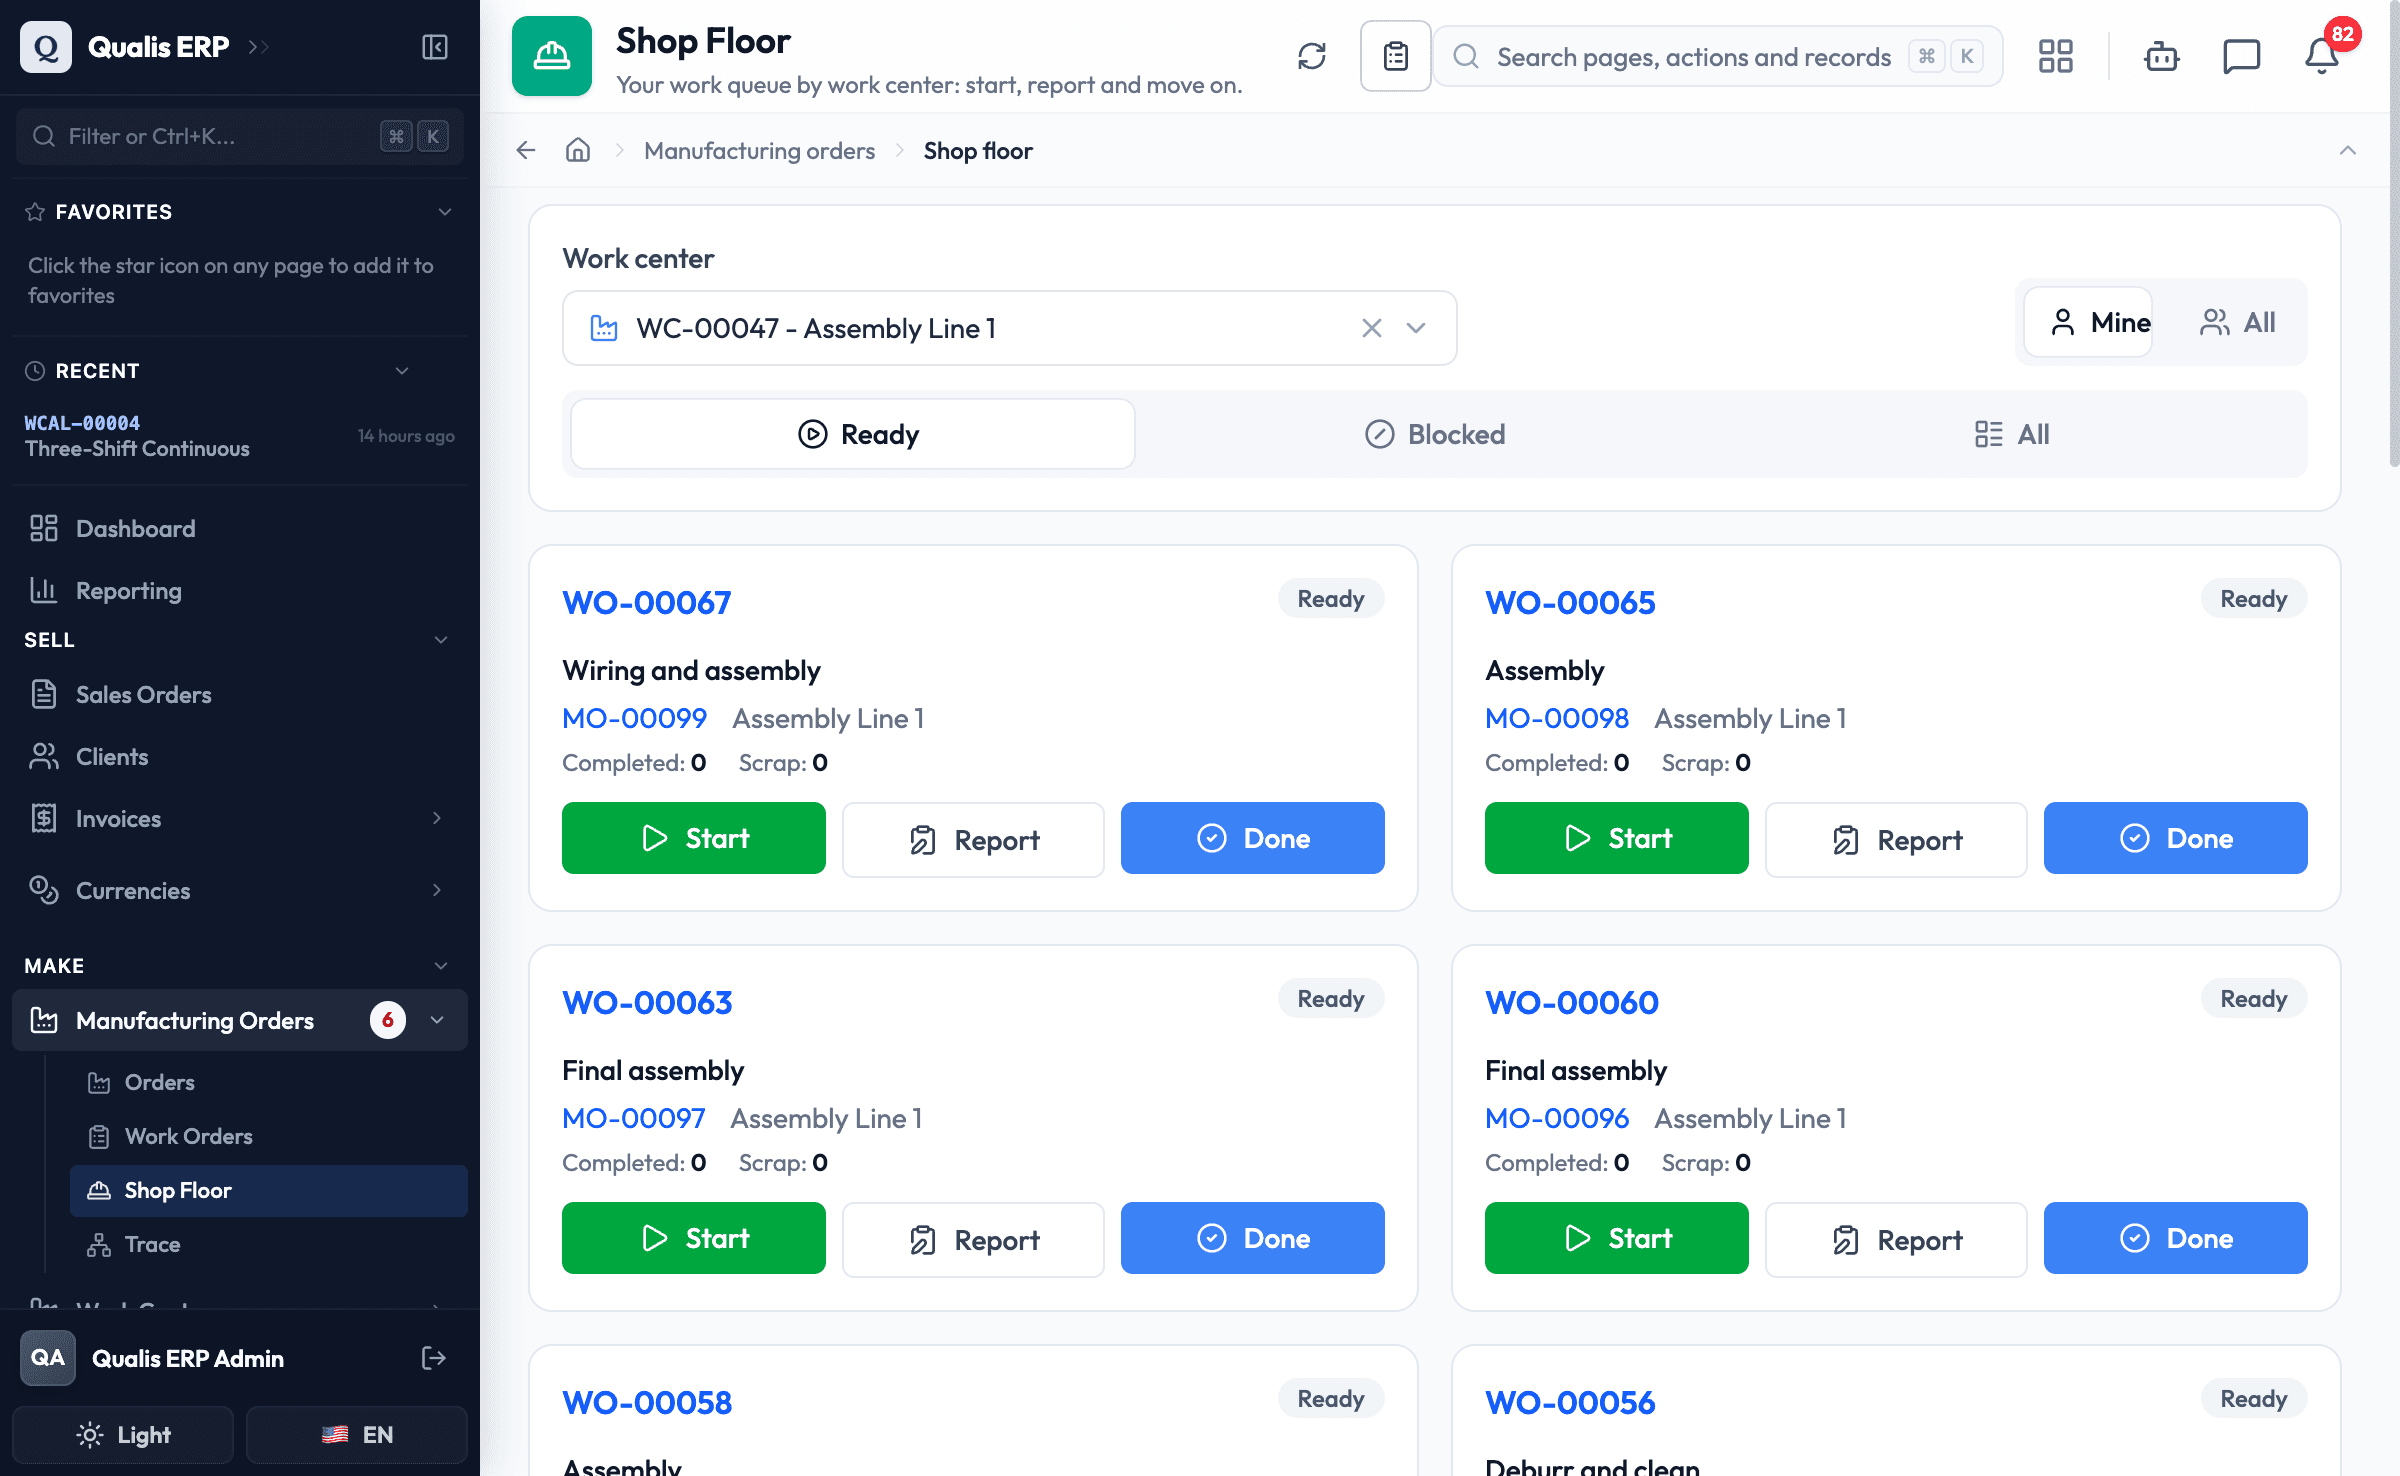
L'opérateur obtient une file de grandes cartes adaptées à l'écran tactile. Chacune porte le numéro de l'ordre de travail, l'opération, l'ordre de fabrication parent et les deux chiffres qui comptent au poste : Terminé et Rebut. Trois boutons, rien d'autre.
Deux sélecteurs filtrent la liste :
- Les miens ou Tous. « Les miens » ne se limite pas au travail qui vous est affecté. La file comprend aussi les ordres de travail non affectés, ceux dans lesquels les opérateurs piochent réellement. Ainsi, personne ne reste devant un écran vide parce qu'un planificateur n'a pas mis de nom.
- À faire, Bloqués ou Tous. « À faire » inclut volontairement les opérations déjà en cours, car démarrer un ordre de travail fait avancer son statut. Une carte qui disparaîtrait au moment où vous appuyez sur Démarrer serait un défaut qu'on ressent avant même de le comprendre.
L'en-tête l'annonce d'ailleurs clairement : « Votre file de travail par poste de charge : démarrez, déclarez et passez à la suite. »
Démarrer en un geste, avec votre propre pointage
Appuyez sur Démarrer. Trois choses se produisent en même temps.
L'opération passe de Prêt à En cours. Un repère vert Main-d'œuvre en cours apparaît sur la carte. Enfin, le bouton Démarrer devient Pause, car un chronomètre arrêté ne doit jamais proposer de pause, et un chronomètre en marche ne doit jamais proposer un second démarrage.
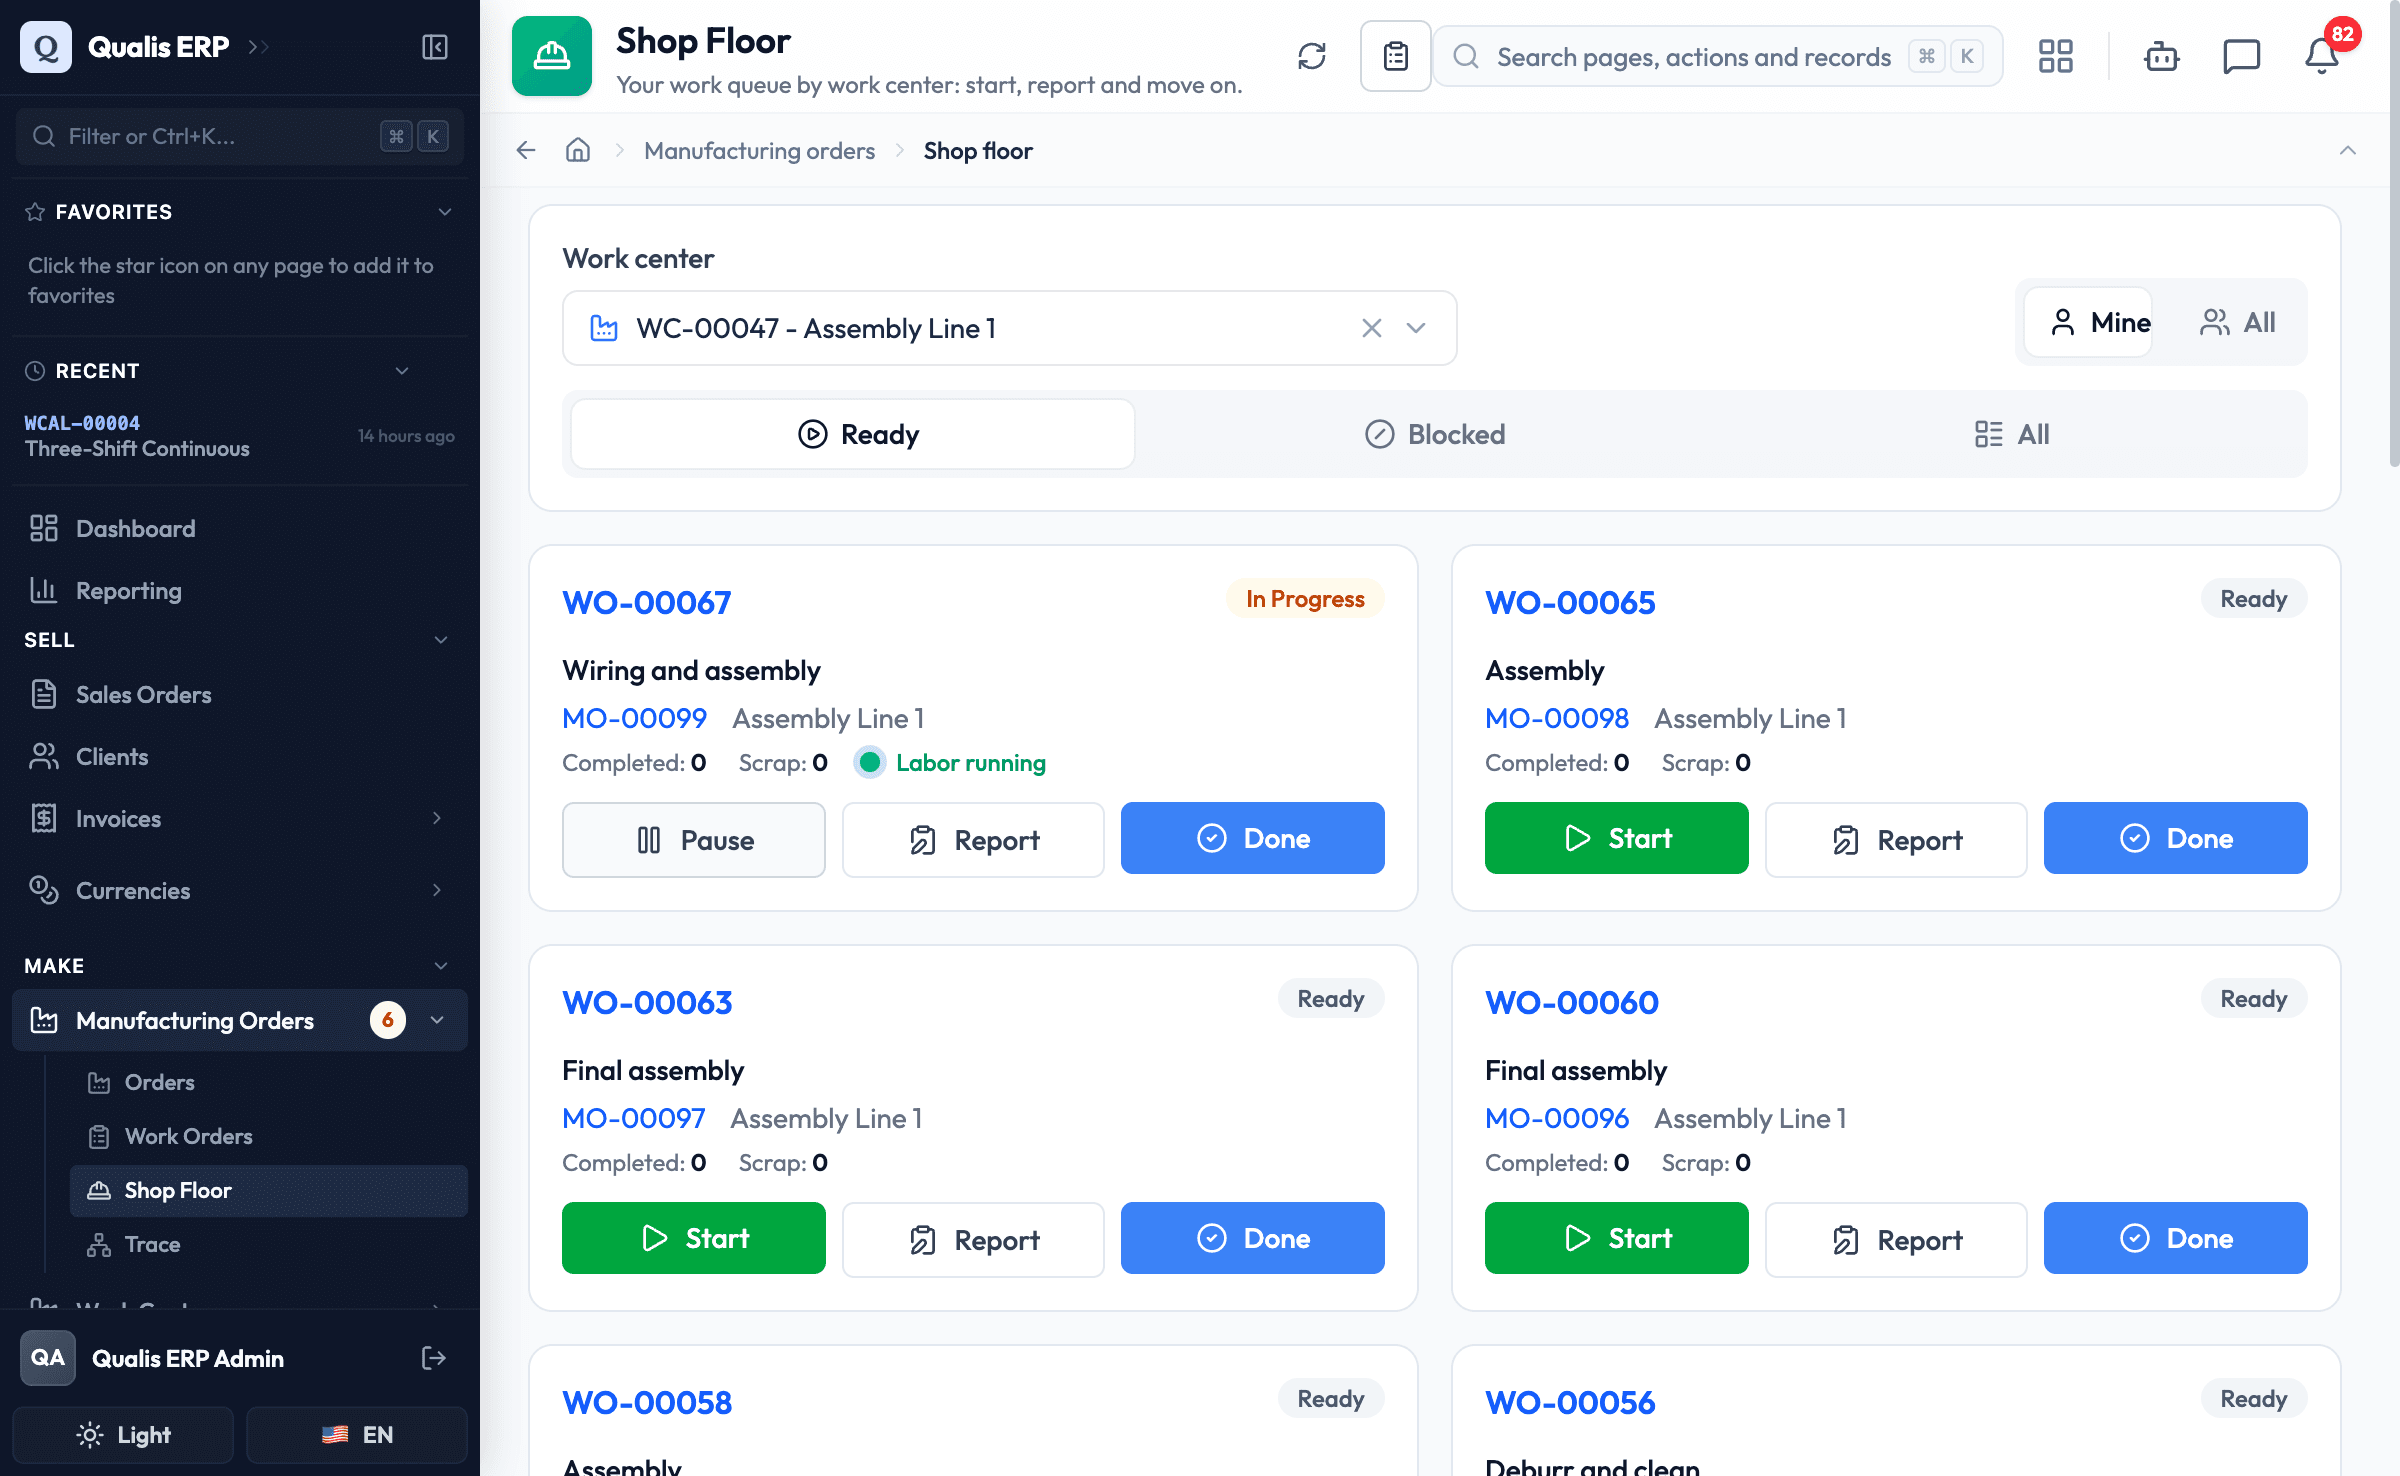
Voici maintenant ce qui règle le cas de l'OF 1187.
Chaque pointage appartient à la personne qui l'a lancé. Deux opérateurs sur la même opération cumulent chacun leur propre temps de main-d'œuvre. Quand l'un d'eux dépointe, seul son pointage se ferme, car le chronomètre d'un collègue ne lui appartient pas. L'ordre de travail affiche « 2 autre(s) opérateur(s) pointé(s) » pour que personne ne travaille à l'aveugle. Il cumule aussi le total sous la forme « Enregistré : 145 min main-d'œuvre / 90 min machine ».
Le pointage nominatif ferme aussi la faille qui rend les terminaux partagés peu fiables. Quand tout un atelier travaille sous une seule connexion, on obtient des pointages faits pour un collègue et des données par opérateur impossibles à défendre. Ici, chaque pointage porte le nom de la personne connectée, donc l'historique des temps de main-d'œuvre tient face à un audit.
Combien coûte une heure machine comptée en main-d'œuvre ?
Qualis ERP suit séparément le temps de main-d'œuvre et le temps machine, et cette séparation compte plus qu'il n'y paraît.
Un cycle automatique d'une heure, pendant lequel l'opérateur a changé la pièce en deux minutes, ne représente pas une heure de main-d'œuvre. Le compter comme tel gonfle le prix de revient, et c'est ainsi que des ateliers chiffrent trop cher et perdent des affaires.
Prenons un exemple chiffré, avec une pièce par cycle. Le cycle machine dure 60 minutes, alors que l'opérateur n'intervient que 2 minutes. Compté entièrement en main-d'œuvre à 30 € de l'heure, chaque cycle coûte 30 € de main-d'œuvre au lieu de 1 €. Les 60 minutes de cycle restent bien sûr à valoriser, mais au taux machine. Sur une série de 200 pièces, le prix de revient se trouve donc gonflé de 5 800 €, et ce surcoût part ensuite dans vos devis. Avec un coût horaire de 60 MAD, le même cycle compte 60 MAD de main-d'œuvre au lieu de 2 MAD, soit 11 600 MAD de trop sur la série.
Déclarer : pièces bonnes, rebut et motif
Le bouton Déclarer ouvre la fiche d'exécution, qui regroupe tout ce qui se passe à ce poste.
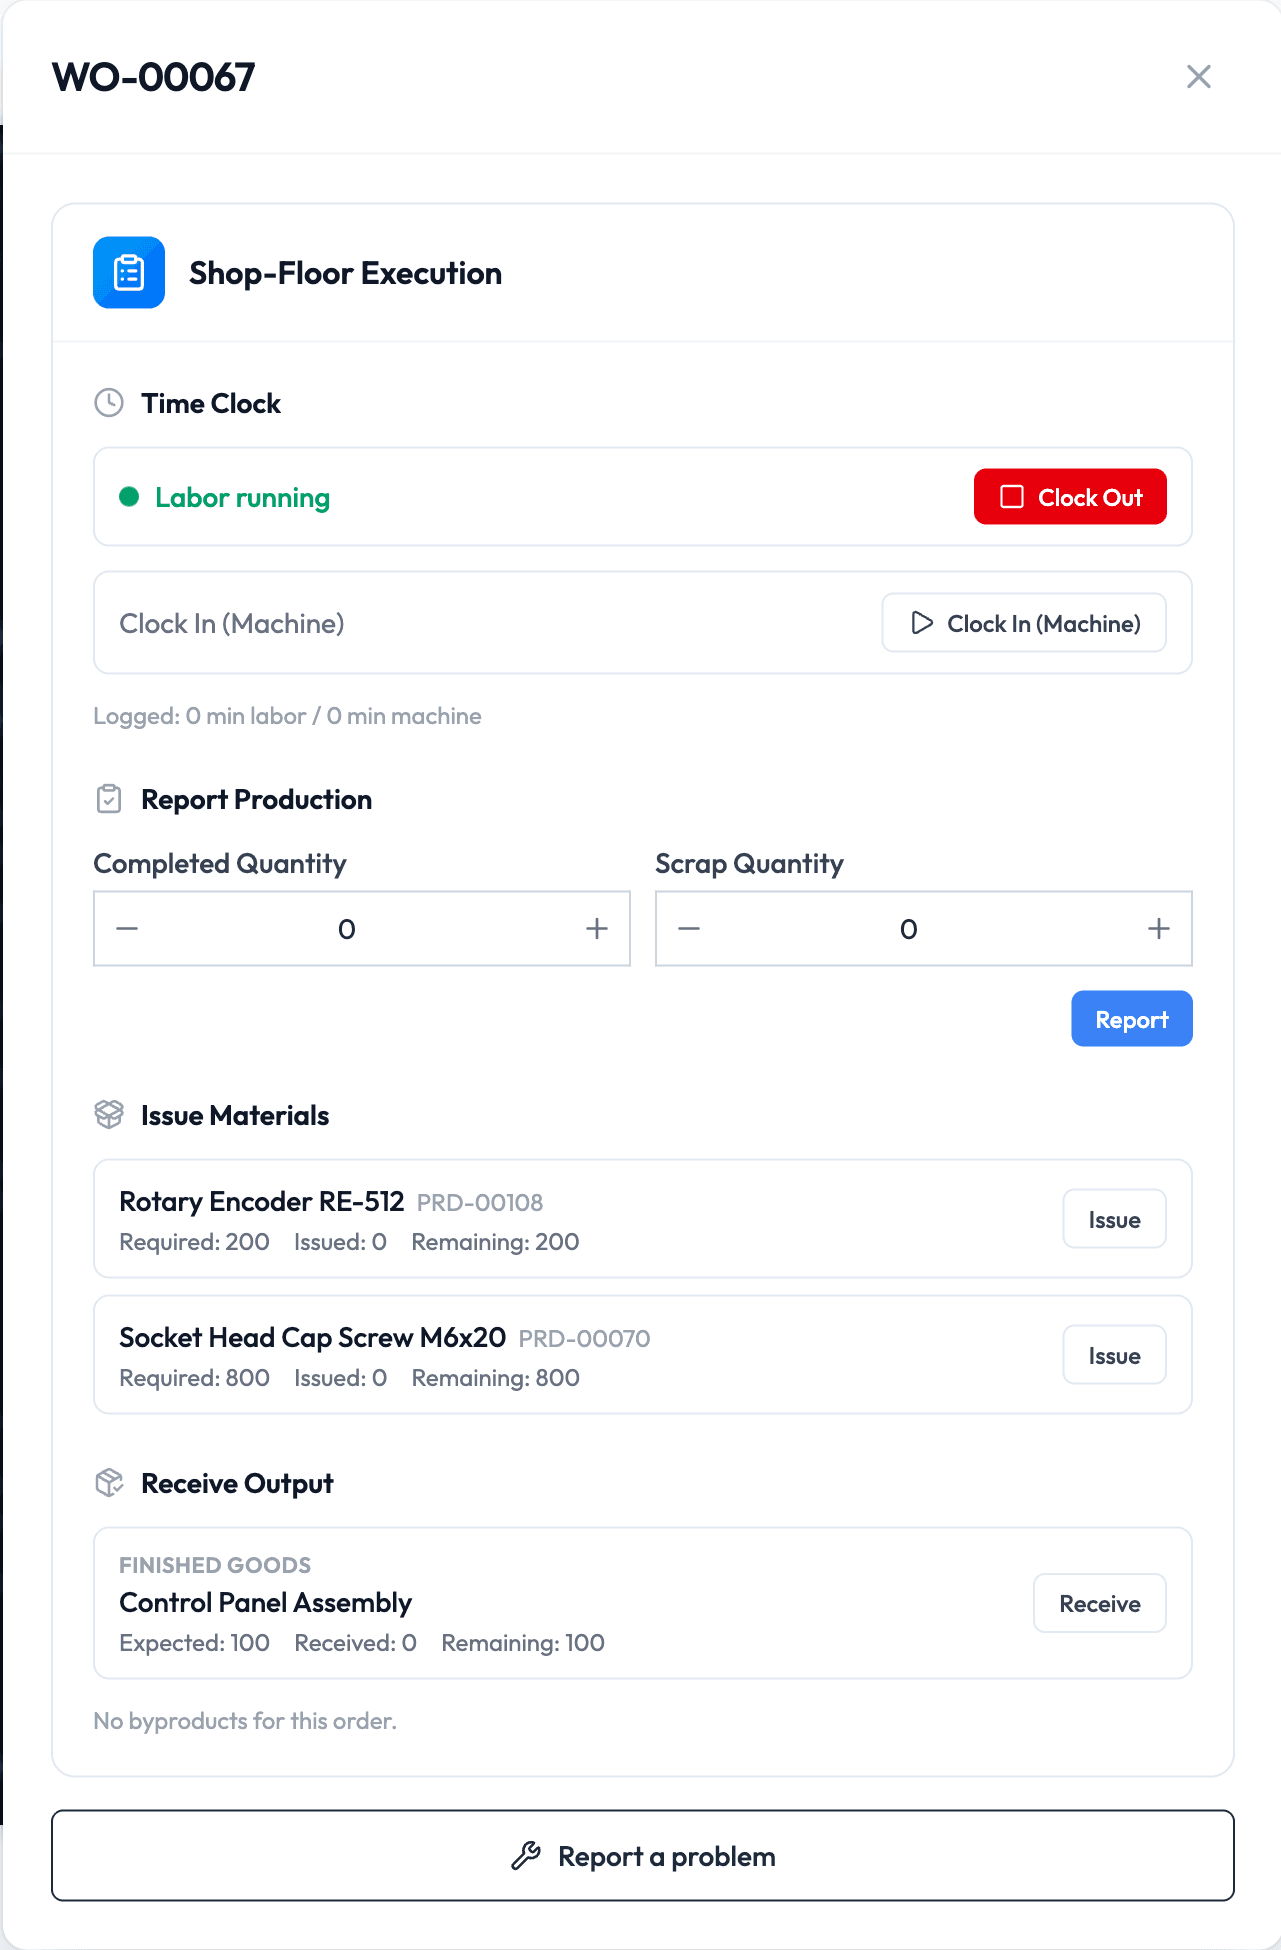
De haut en bas : la pointeuse, les quantités, les lignes de composants de cette opération avec Requis / Sorti / Restant, puis les lignes de produits finis avec Attendu / Réceptionné / Restant. Celui qui consomme les composants réceptionne aussi les unités finies, au même poste : inutile de l'envoyer sur trois écrans.
Deux détails méritent l'attention.
Les matières sont filtrées sur cette opération. La fiche n'affiche que les composants consommés à cette étape, et non toute la nomenclature. Pour un composant suivi par lot ou par numéro de série, la sortie impose de choisir le lot ou le numéro de série. Ainsi, la chaîne de traçabilité n'a jamais de champ facultatif là où il faut un champ obligatoire.
Le rebut n'est jamais un chiffre sans explication. Saisissez une quantité rebutée supérieure à zéro et le champ Motif de rebut apparaît. Si vous choisissez ensuite Autre, un champ Détails du rebut apparaît, marqué obligatoire, et le bouton Déclarer reste grisé tant qu'il n'est pas rempli.
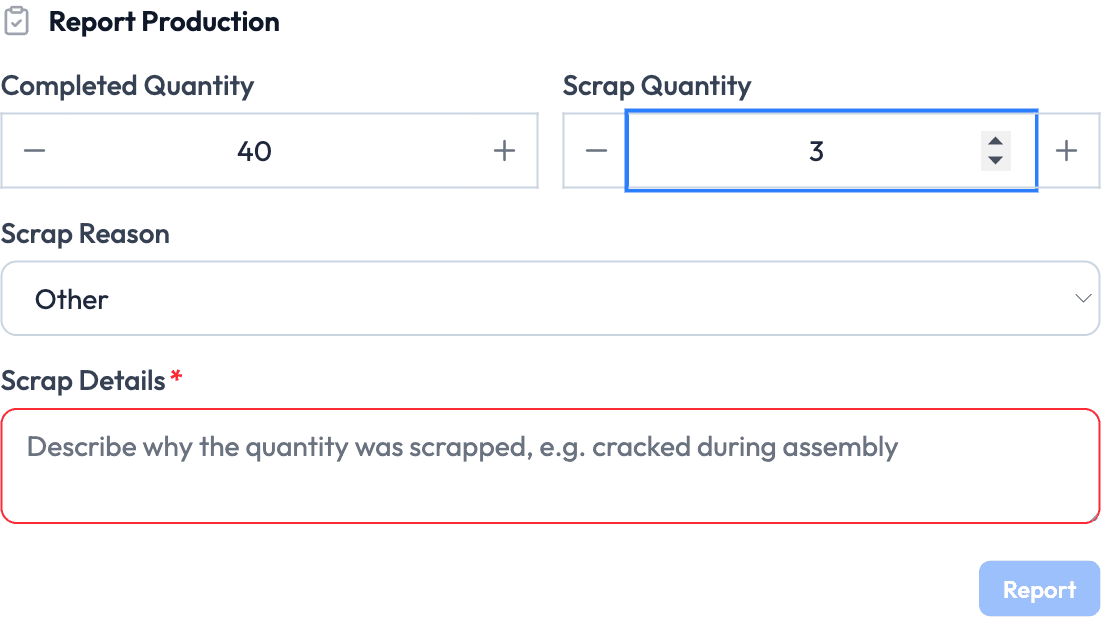
Ce dernier comportement reste plus rare qu'il ne devrait l'être. Beaucoup de logiciels proposent des motifs de rebut, mais bien moins les rendent obligatoires. Dynamics 365, par exemple, compte « None » (aucun) parmi les motifs valides de son écran d'exécution atelier, et Odoo standard laisse le motif de rebut facultatif. Dans d'autres logiciels, exiger un motif uniquement quand une quantité est rebutée demande un paramétrage particulier, voire un développement spécifique.
Trois pièces rebutées sans motif, c'est un chiffre. Trois pièces rebutées avec le motif fissure au montage, c'est le point de départ d'une action corrective.
Le garde-fou qui bloque les pièces bonnes fantômes
Revenons aux 60 pièces qui n'auraient dû être que 40.
Dans une gamme Qualis ERP, une opération peut être marquée comme point de contrôle, c'est-à-dire l'étape où l'on vérifie réellement la pièce. Dès lors, elle plafonne ce qui vient après : une opération en aval ne peut pas déclarer plus de pièces bonnes que le point de contrôle précédent n'en a validé.
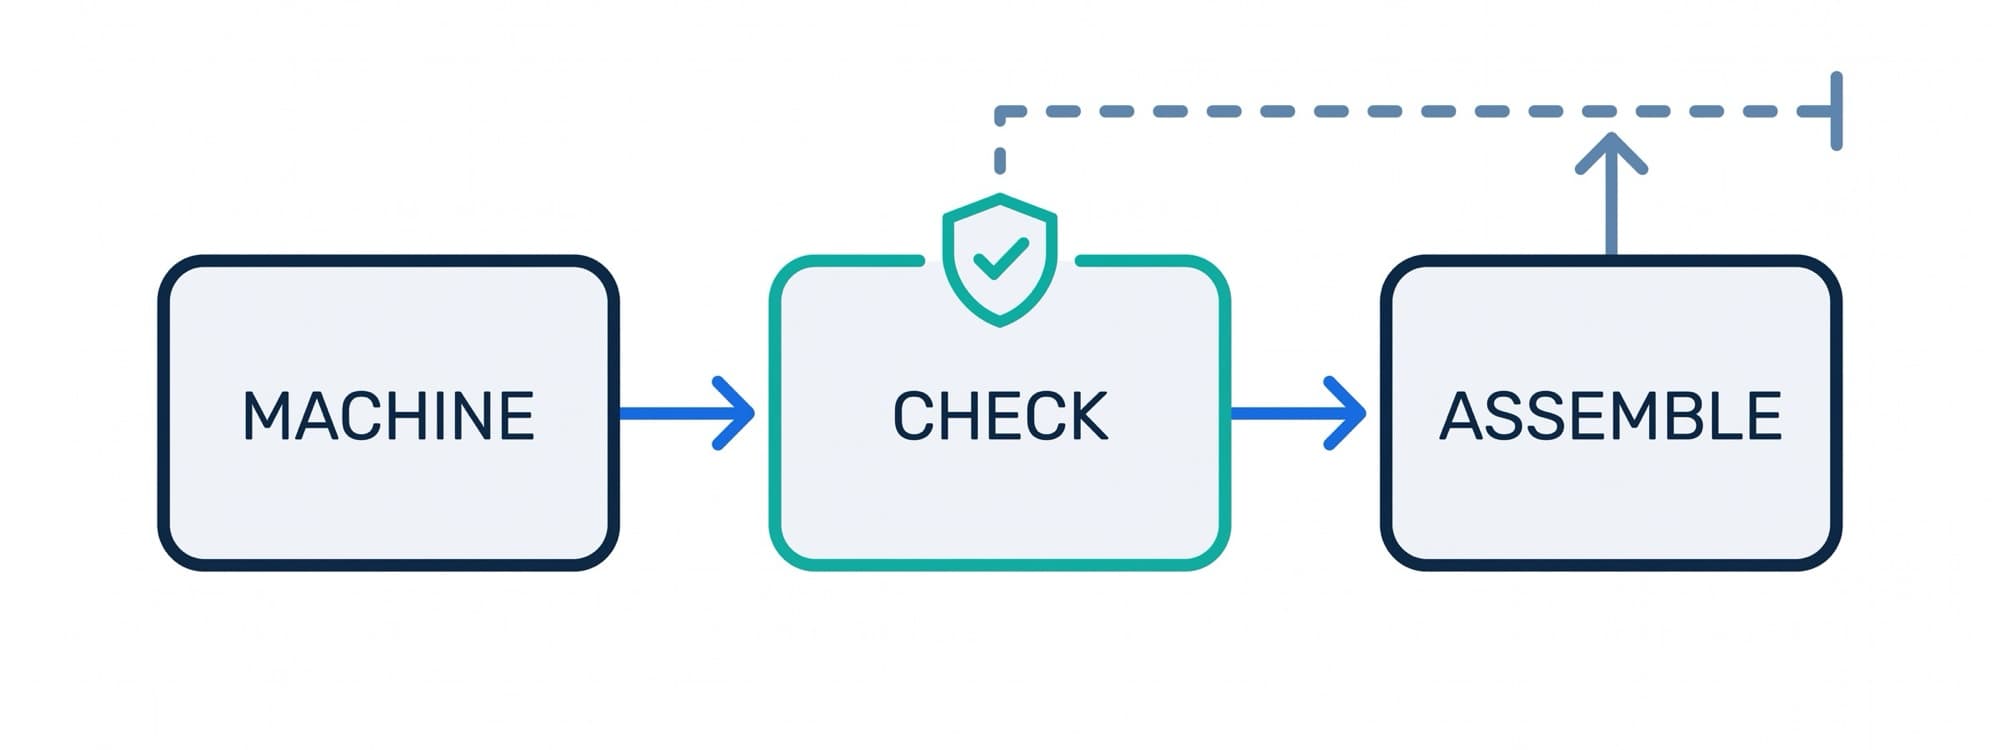
Essayez, et la déclaration est refusée net. Le message donne les chiffres : 60 pièces déclarées à l'opération 30, alors que le point de contrôle précédent n'en a terminé que 40. Il demande de terminer d'abord l'opération de contrôle.
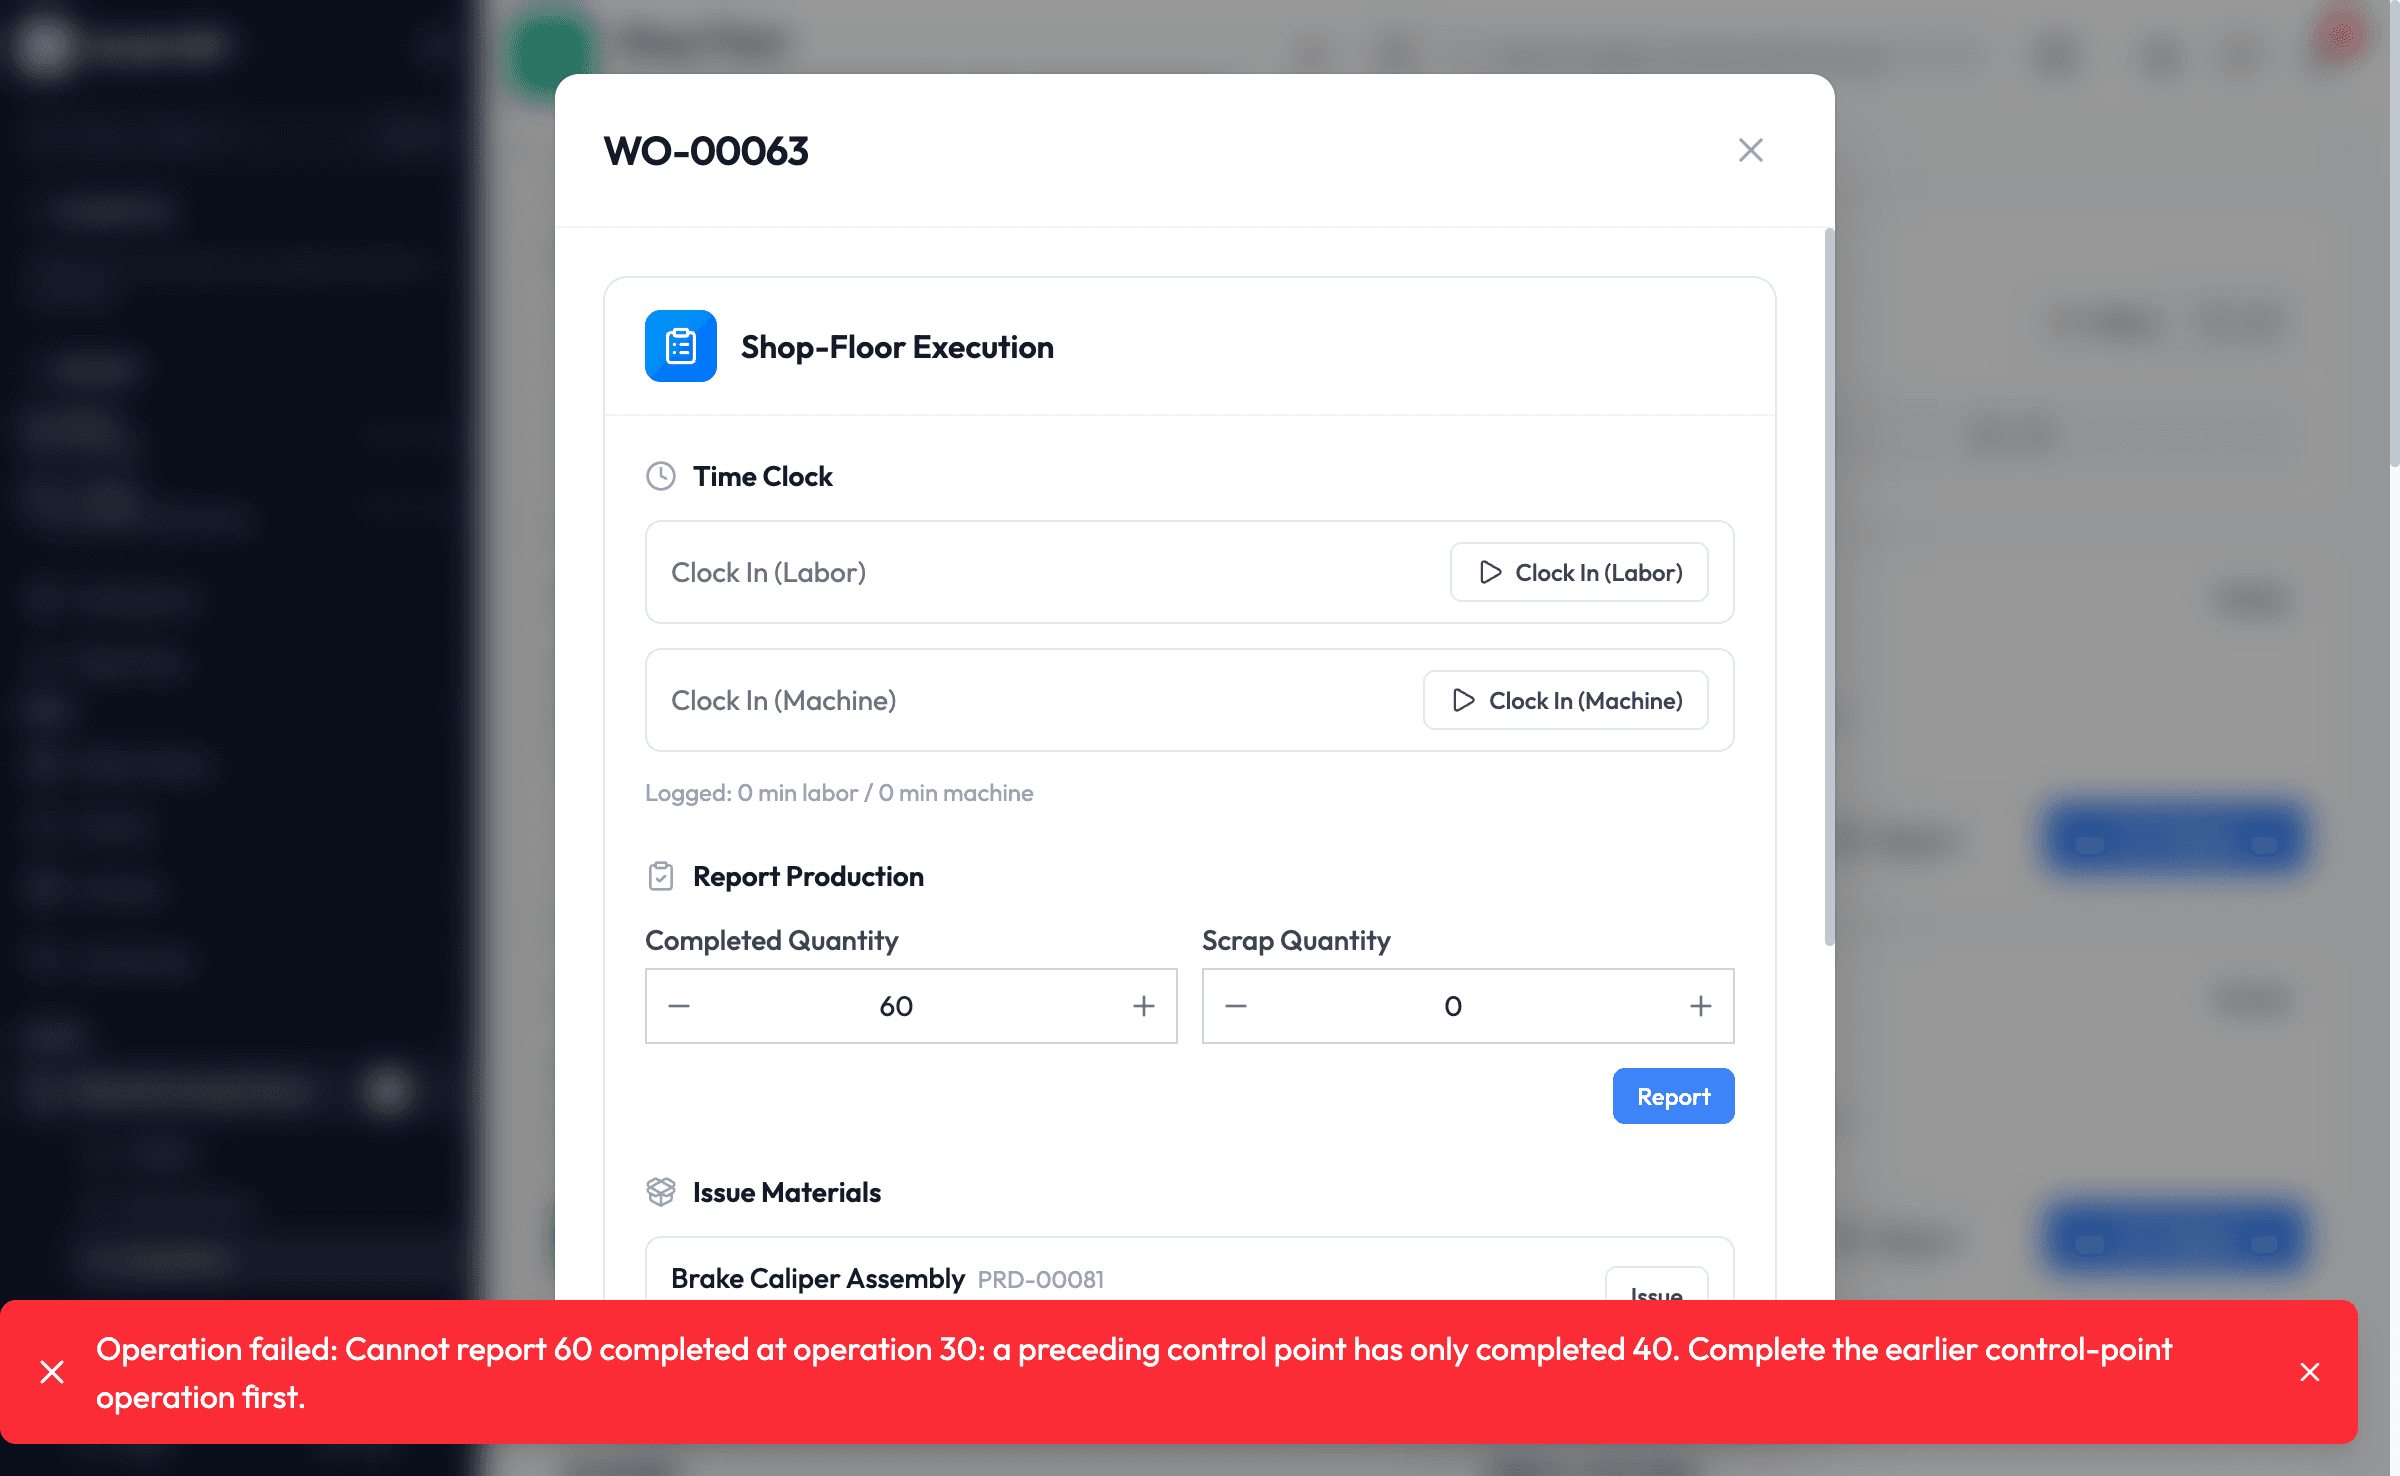
La déclaration n'est pas enregistrée, et aucun avertissement ne permet de passer outre.
De plus, un second plafond s'applique : vous ne pouvez pas déclarer plus de pièces bonnes que la quantité demandée par l'ordre de fabrication. Ce plafond dépend d'un paramètre propre à chaque organisation, Autoriser la sur-production, que les ateliers qui produisent légitimement en excédent peuvent activer. Les ateliers qui comptent aussi le rebut dans l'achèvement de l'ordre (Inclure le rebut dans les achèvements) voient le plafond restant diminuer d'autant.
C'est ici que se joue la différence entre une barrière et une simple note. Un test permet de trancher : si le travail peut continuer après un contrôle échoué, l'outil se contente de rendre compte. Un point de contrôle incapable d'arrêter l'opération suivante n'est donc qu'une trace écrite.
Qualis ERP rattache le plafond au point de contrôle qualité lui-même, actif par défaut, sans paramétrage à retenir. Un contrôle qui échoue limite ainsi ce que l'opération suivante peut consommer.
Que font les autres ERP de ce plafond ?
Les éditeurs ne traitent pas tous ce point de la même façon. Avant d'acheter, vérifiez donc de quel côté se situe le logiciel :
- Oracle Fusion Cloud Manufacturing intègre ce plafond à son modèle standard d'exécution. Une quantité ne devient disponible à une opération qu'une fois terminée à l'opération de comptage précédente.
- NetSuite peut l'imposer, mais la préférence qui compare la quantité terminée à celle des opérations précédentes est réglée par défaut sur l'absence de vérification. Une opération en aval peut donc être terminée pour plus que l'opération qui l'alimente, sans avertissement.
- SAP ne fixe pas de plafond dans la confirmation standard des ordres de fabrication. Un paramétrage défini par usine et par type d'ordre décide si une confirmation qui dépasse les opérations précédentes passe, déclenche un message ou est bloquée. Ce contrôle reste générique, car il s'applique à toute opération précédente, qu'elle soit un contrôle ou non.
- L'écran Shop Floor standard d'Odoo laisse l'opérateur enregistrer la quantité qu'il saisit. Il n'existe ni plafond natif de surproduction, ni plafond hérité de la quantité validée par un contrôle qualité en amont. Ses points de contrôle qualité enregistrent un contrôle échoué et proposent une alerte qualité, mais bloquer l'ordre de travail reste une action séparée que l'opérateur doit faire lui-même.
- Katana ne rencontre jamais la question. La quantité produite se déclare sur l'ordre de fabrication et non sur chaque opération, si bien que l'opération 10 ne déclare jamais de quantité que l'opération 20 pourrait dépasser.
D'autres logiciels se contentent d'un avertissement que l'opérateur valide avant de continuer, et un plafond strict y demande un développement spécifique.
Où se trouve l'écran opérateur chez les autres éditeurs ?
Voici un point que les pages de tarifs mettent rarement en avant.
Chez plusieurs éditeurs d'ERP industriels, l'écran de vos opérateurs ne fait pas partie de ce que vous venez d'acheter.
- Odoo fait passer l'exécution atelier par une application dédiée, Shop Floor, réservée à son édition Enterprise. L'édition open source Community gère ordres de fabrication, nomenclatures et ordres de travail, sans terminal opérateur natif.
- NetSuite facture à part le poste opérateur atelier et réserve la déclaration par opération à sa fonctionnalité de gammes et de postes de charge. Un pilotage plus poussé arrive avec la SuiteApp Advanced Manufacturing.
- Epicor place l'exécution reliée aux machines dans Advanced MES, un produit optionnel distinct de son ERP Kinetic, auquel il se connecte par une intégration.
- Infor installe Factory Track à part de CloudSuite Industrial, avec ses propres bases de données et sa propre adresse web, les deux étant reliés par une intégration point à point. Vous administrez donc un deuxième système, jusqu'au rapprochement des comptes utilisateurs.
- SAP place le Production Operator Dashboard dans SAP Digital Manufacturing, un abonnement cloud séparé. S/4HANA standard offre un écran de confirmation, et le poste guidé avec files de travail et saisie qualité relève de ce produit facturé à part.
Chez les grands éditeurs, le poste opérateur se négocie en outre uniquement sur devis. SAP, Oracle NetSuite, Epicor et Infor renvoient tous la licence atelier vers un commercial plutôt que vers un tarif publié.
Les éditeurs qui incluent l'écran atelier
En revanche, deux éditeurs incluent l'écran opérateur dans leurs formules. Katana intègre désormais son application atelier au prix, mais au-delà d'une formule gratuite limitée à 30 références, ce prix s'établit sur devis. MRPeasy inclut son kiosque opérateur dans toutes ses formules, entrée de gamme comprise. La limite porte alors sur les licences : déclarer au kiosque exige une connexion, donc chaque opérateur a besoin d'un siège payant.
Un seul système, de l'atelier au bureau
Dans Qualis ERP, l'atelier fait partie du module Ordres de fabrication. Même connexion, mêmes droits, même base de données.
Les ordres de travail sur lesquels pointent vos opérateurs alimentent aussi le plan de charge des postes que votre planificateur utilise pour promettre des délais. Quant à la clôture de la dernière opération, elle crée la généalogie des lots et numéros de série que votre auditeur vous réclame.
Terminer l'opération
Le bouton Terminer commence par arrêter votre chronomètre en cours, puis il clôture l'opération : un statut final ne laisse ainsi jamais de pointage ouvert.
La confirmation le dit clairement : « WO-00063 sera clôturé et ne pourra plus faire l'objet de déclarations. Votre minuteur en cours est arrêté au préalable. » Le pointage d'un collègue reste en revanche intact.
La clôture de la dernière opération déclenche la réception des produits finis. Elle enregistre aussi la généalogie qui relie les composants consommés aux unités produites.
Quand le problème vient de la machine plutôt que de la pièce, Signaler un problème ouvre directement le formulaire de demande du module Maintenance, avec la machine déjà renseignée quand elle est connue. La personne devant la machine voit la panne en premier. L'obliger à chercher un chef d'équipe pour relayer l'information, c'est laisser une petite panne devenir un long arrêt.
Le chef d'atelier dispose, lui, de la vue d'ensemble : le tableau complet des ordres de travail, filtrable par ordre de fabrication, poste de charge, opérateur, statut et date. Chaque opération comporte aussi un onglet Pointages qui affiche le type, l'opérateur, le début, la fin et la durée de chaque pointage, au nom de chaque opérateur.
Votre atelier travaille encore sur papier ? Téléchargez notre modèle d'ordre de fabrication Excel, ou comparez les options dans notre article sur les alternatives à Odoo pour la GPAO.
Questions fréquentes
Qu'est-ce que le suivi de production en atelier ?
Le suivi de production en atelier consiste à saisir les temps, les quantités, les rebuts et les sorties de matières au poste, pendant le travail, au lieu de ressaisir des fiches suiveuses en fin de journée. Le chiffre vient ainsi de la personne qui le connaît.
Faut-il un MES, ou l'ERP peut-il assurer le suivi de production ?
Tout dépend de l'origine des données. Les signaux machine (automates, capteurs, état de la ligne à la seconde) relèvent d'un MES. Qualis ERP couvre en revanche directement les déclarations des opérateurs : temps, quantités, sorties de matières avec lot ou numéro de série et généalogie, dans le système qui gère déjà vos stocks.
Comment suivre le temps de deux opérateurs sur le même OF ?
Chaque opérateur a son propre pointage sur l'opération et, en dépointant, ne ferme que le sien. Le pointage porte le nom de l'utilisateur connecté, pas celui d'un terminal partagé : le temps reste attribué à une personne et tient face à un audit.
Comment empêcher de déclarer plus que la quantité de l'ordre ?
Qualis ERP applique deux plafonds. Le premier limite la quantité bonne à celle de l'ordre de fabrication, sauf si votre organisation autorise la surproduction. Le second vient du point de contrôle : l'assemblage ne peut pas annoncer 60 pièces bonnes quand le contrôle n'en a validé que 40.
Quelles données collecter dans l'atelier ?
Au minimum : temps de main-d'œuvre et temps machine par opérateur, quantités bonne et rebutée avec motif, matières consommées avec lot ou numéro de série, statut de l'opération et réception des produits finis. Les signaux machine viendront ensuite, car les erreurs de coût se logent d'abord dans les données saisies par les opérateurs.
Combien de temps faut-il pour mettre en place un logiciel de suivi de production ?
Côté opérateur, très peu : chacun choisit une fois son poste de charge, sans paramétrage poste par poste ni intégration machine. La vraie préparation se fait en amont : gammes aux opérations cohérentes, choix des points de contrôle, accord de l'équipe sur l'usage des motifs de rebut.
Rapprocher l'atelier de l'ERP
C'est dans l'écart entre ce qui s'est passé dans l'atelier et ce que votre ERP croit s'être passé que la marge industrielle disparaît sans bruit. Un meilleur tableur ou une note de service plus ferme n'y changeront rien, car le problème tient à la distance et au délai.
Réduisez cet écart en faisant du lieu où le chiffre naît le lieu le plus simple pour le saisir : un écran au poste, un pointage propre à chaque opérateur, un motif de rebut obligatoire et un point de contrôle qualité capable d'arrêter l'opération suivante.
Les heures de l'OF 1187 sont ainsi mesurées le jour même, et la quantité déclarée reste à 40, saisie par la personne qui a compté les pièces.
Vous voulez le voir sur vos propres gammes ? Découvrez le module Ordres de fabrication et posez une tablette sur l'établi.
Commentaires
Chargement des commentaires...